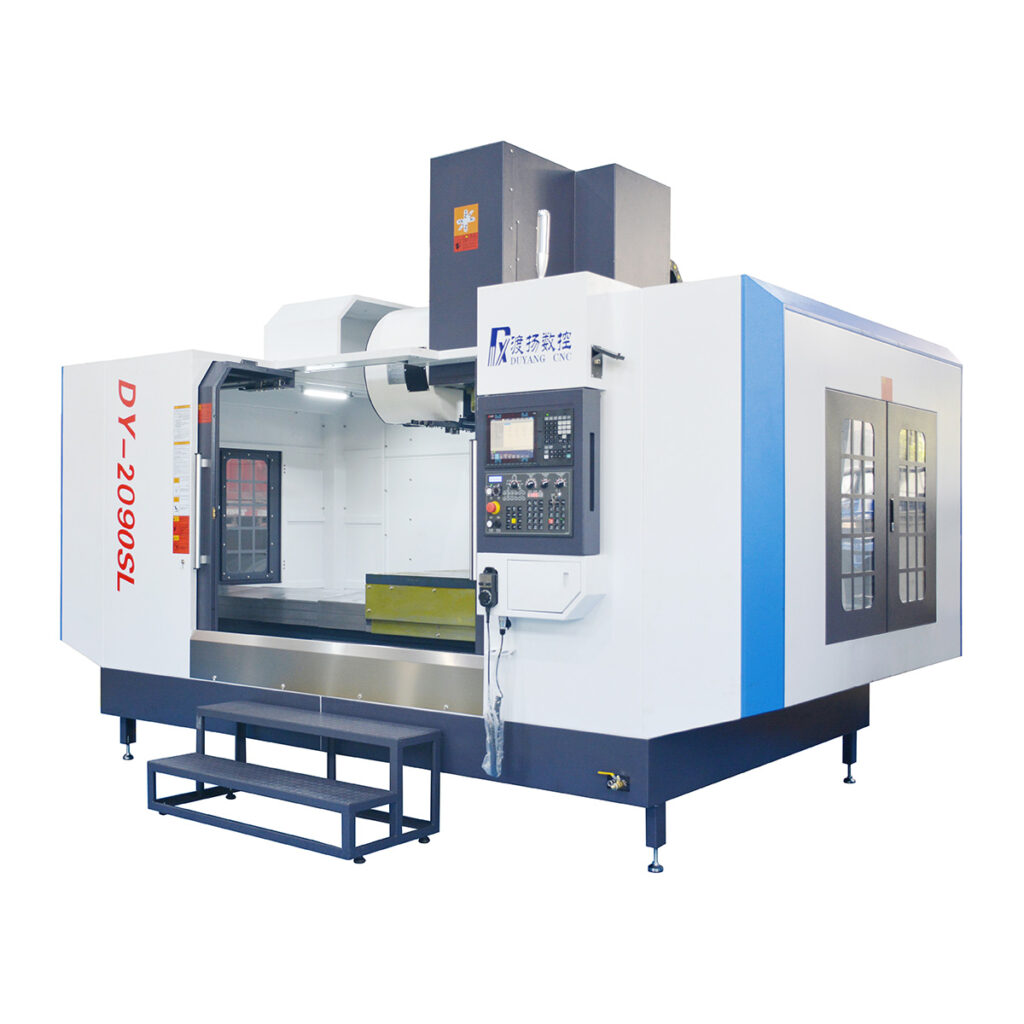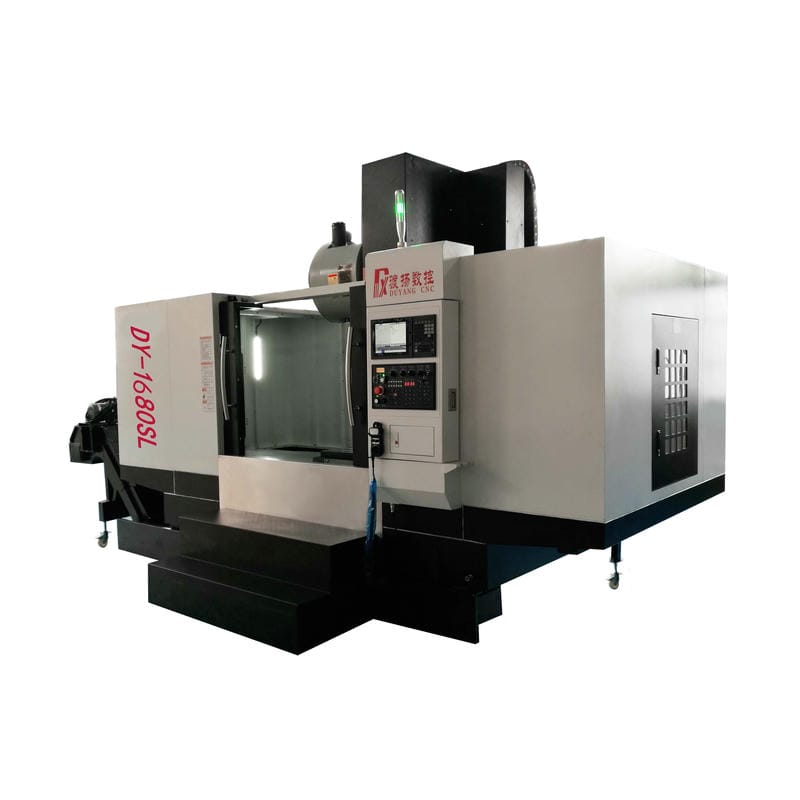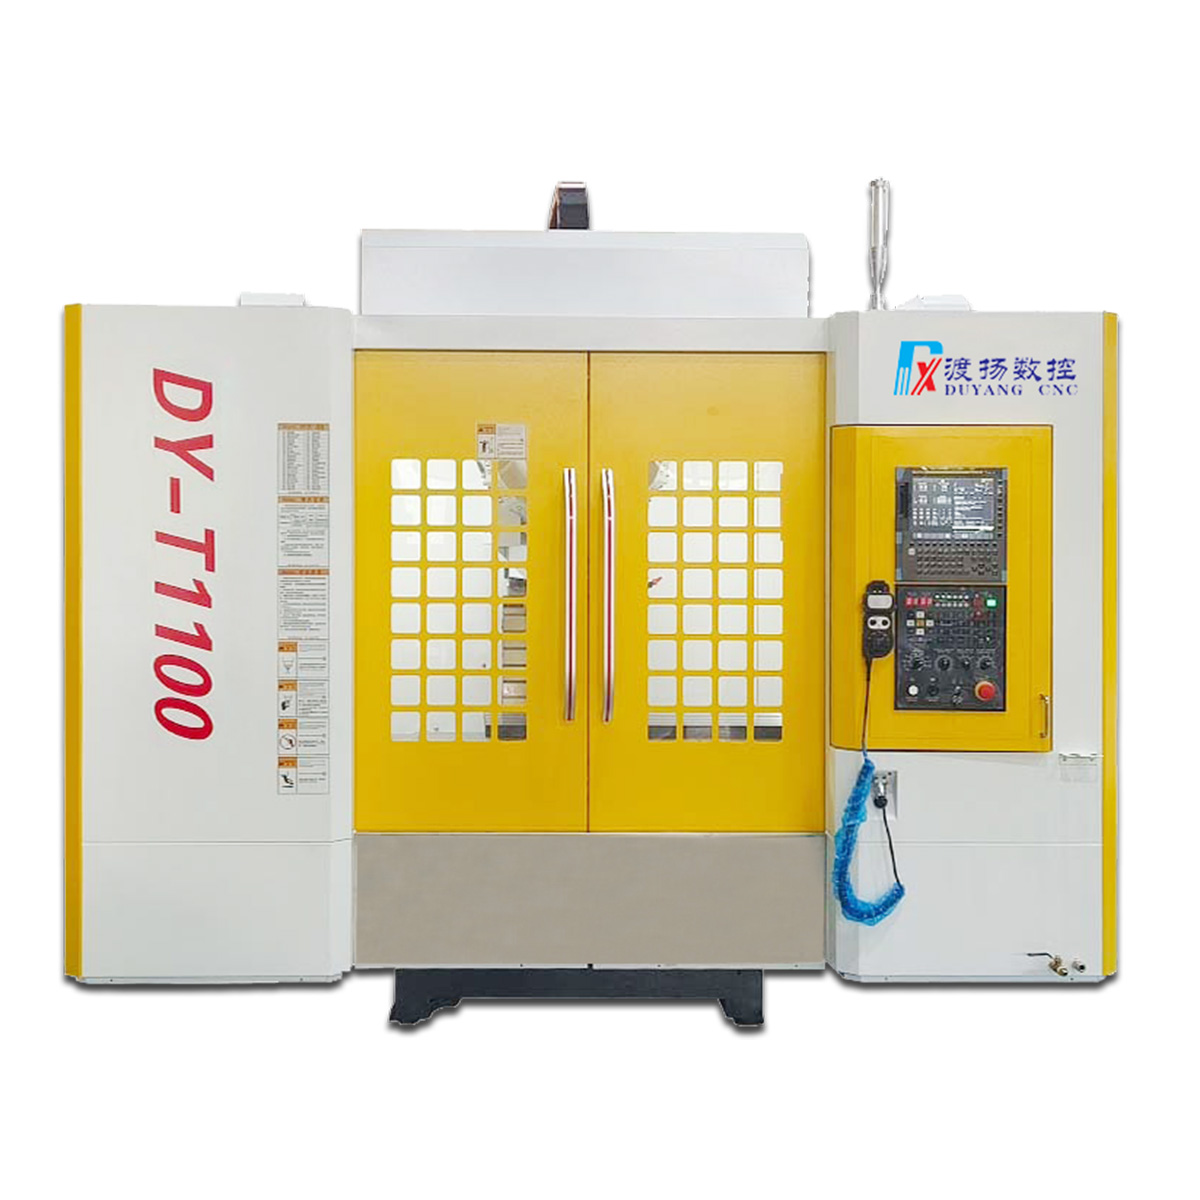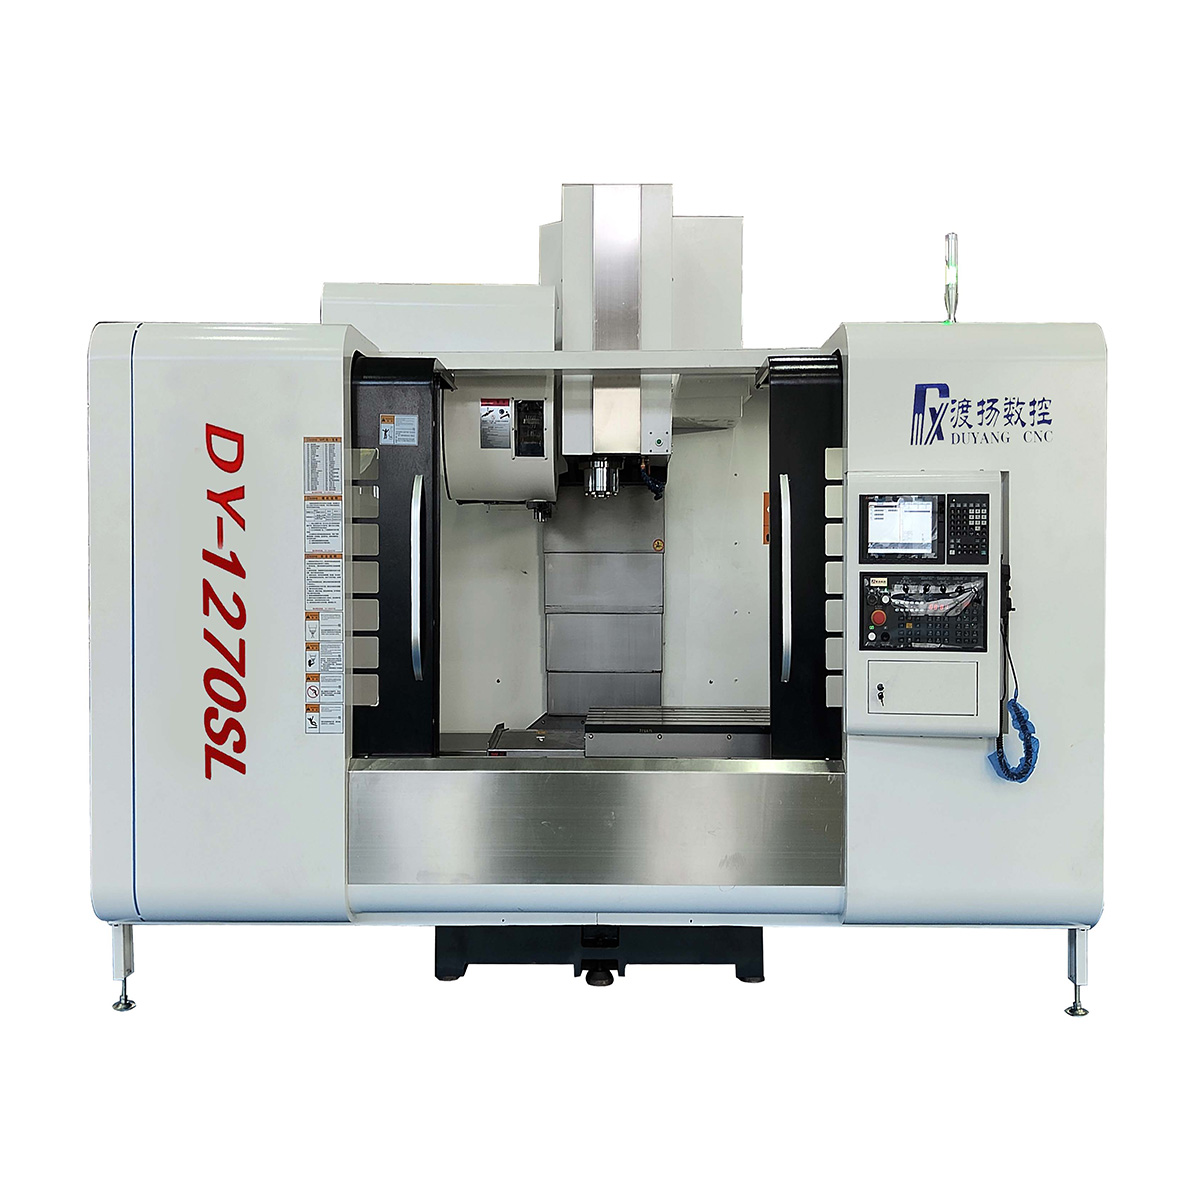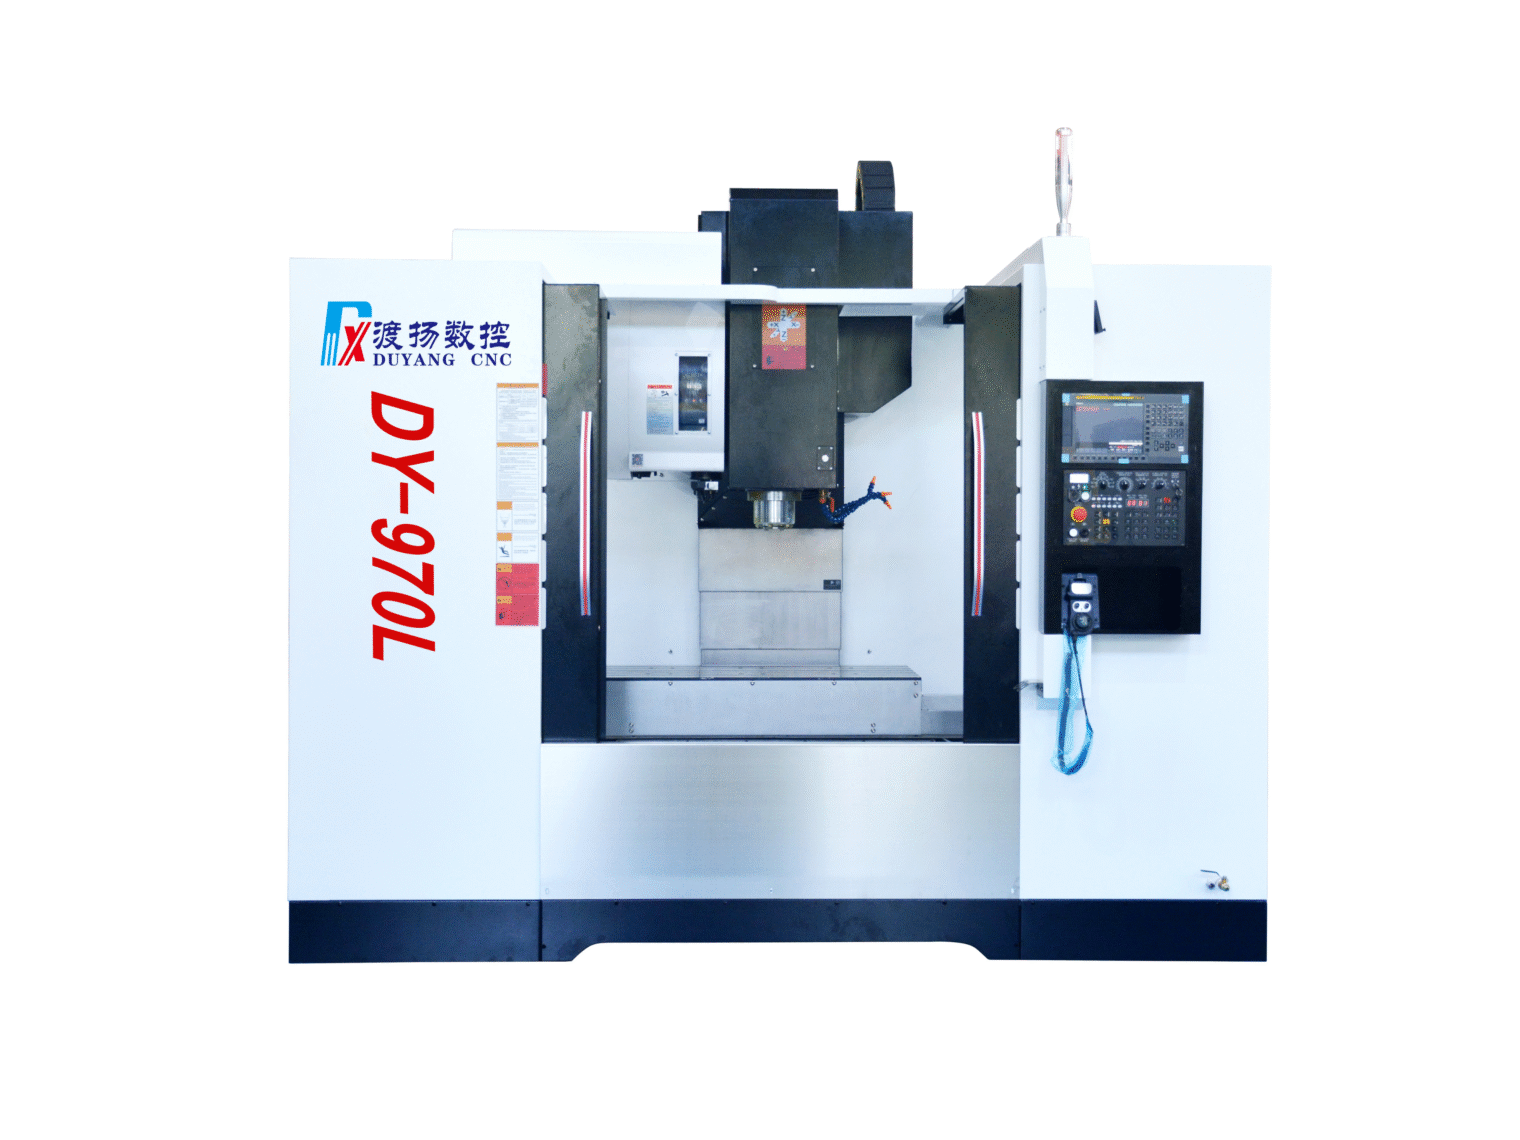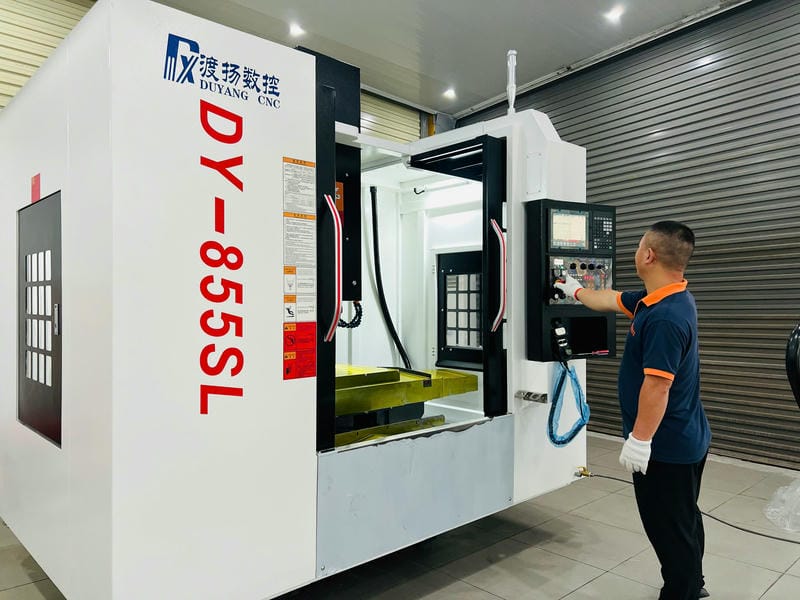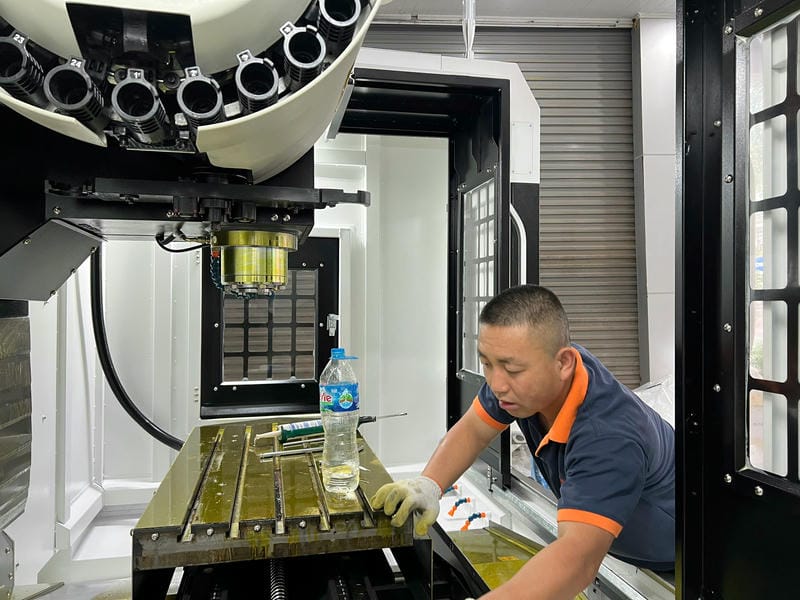


本指南由 DuYang CNC 专业工程团队撰写,从结构特点、适用工件类型、加工复杂度、生产节拍、预算规划等多角度深入解析卧式与立式加工中心的核心差异。文章结合行业最新制造趋势与实际应用案例,提供精确、可执行的选型建议,适用于模具制造、汽车零部件、航空航天、能源装备与 3C 加工等行业。内容技术性强、逻辑清晰,帮助企业在设备投资决策中降低成本、提升加工效率并优化产线布局,是选购 CNC 加工中心设备的重要参考资料。
文章大纲(专业版)
一、卧式与立式加工中心的核心结构差异
- 主轴布局
- 刀库与换刀机构
- 机床刚性与排屑路径
- 精度保持与热稳定性对比

二、关键选型依据与应用场景建议
- 按工件类型选择
- 按加工复杂度选择
- 按生产批量选择
- 按预算与维护成本选择
三、典型行业匹配度分析
- 立式加工中心适用行业
- 卧式加工中心适用行业
四、附加需求与扩展能力方案
- 四轴、五面加工能力提升
- 大型工件加工结构选择(倒 T / 正 T)
- 柔性生产线构建建议

五、最终选型总结与企业投资建议(DuYang CNC 视角)
正文内容(专业版), 一、卧式与立式加工中心的核心结构差异
从机械结构层面分析,两类机床的性能差异主要源于主轴方向、工作台布局与排屑路径。
主轴与坐标布局
- 立式(VMC):主轴垂直向下,适合平面、腔类加工。操作直观,编程简单。
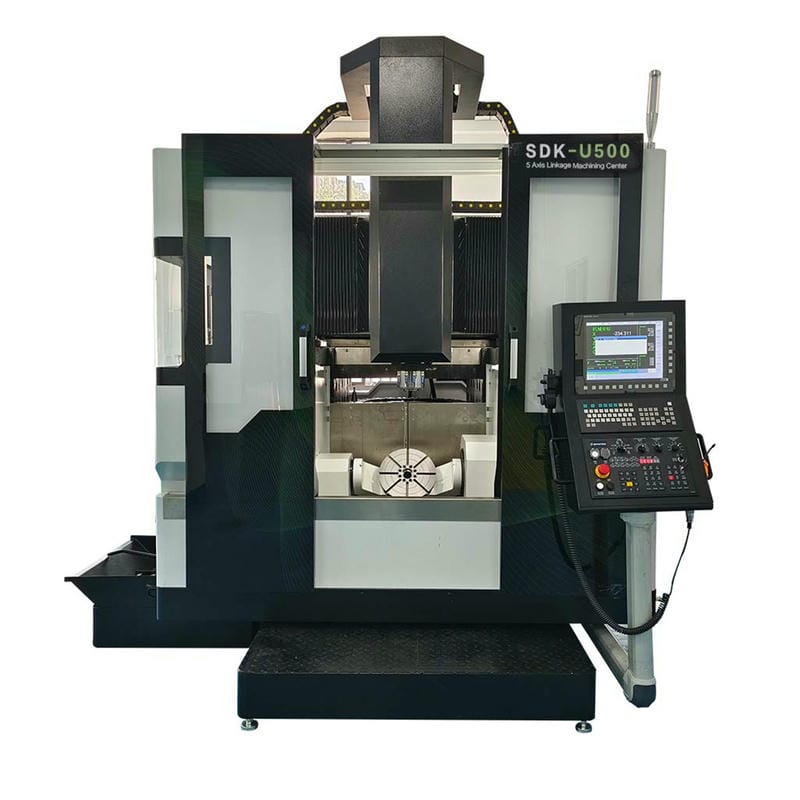
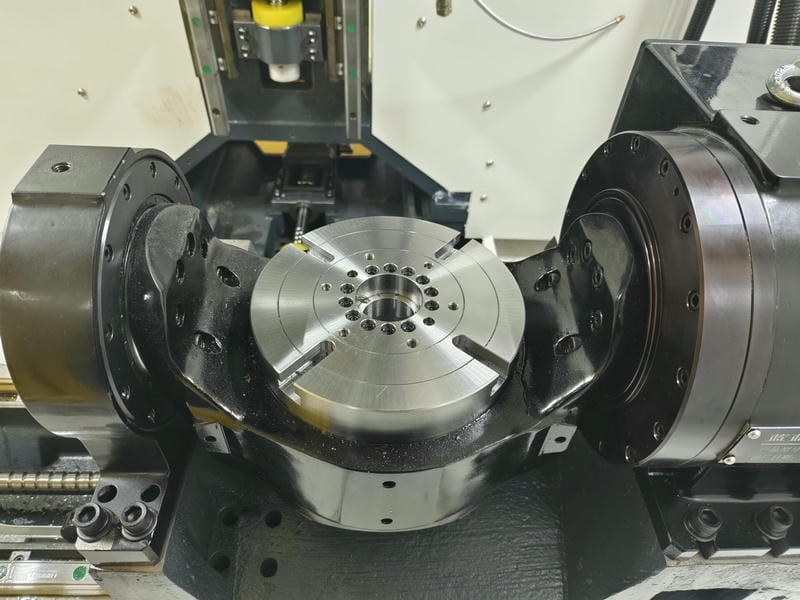
- 卧式(HMC):主轴水平布置,多配备旋转托盘或四轴,可一次装夹加工多面。
刀库结构与换刀效率
- 立式常用 16–30 把刀库,适合多品种切换。
- 卧式多采用 40 把以上链式刀库,换刀更快,加工节拍更稳定。
排屑路径差异明显
- 立式排屑受重力影响一般,铣深腔时更易堆屑。
- 卧式天然优势:切屑直接掉落,适合钢件、铸铁件重切削,提高刀具寿命约 15–20%。
热稳定性与机床刚性
- 立式结构紧凑,适合快速切削。
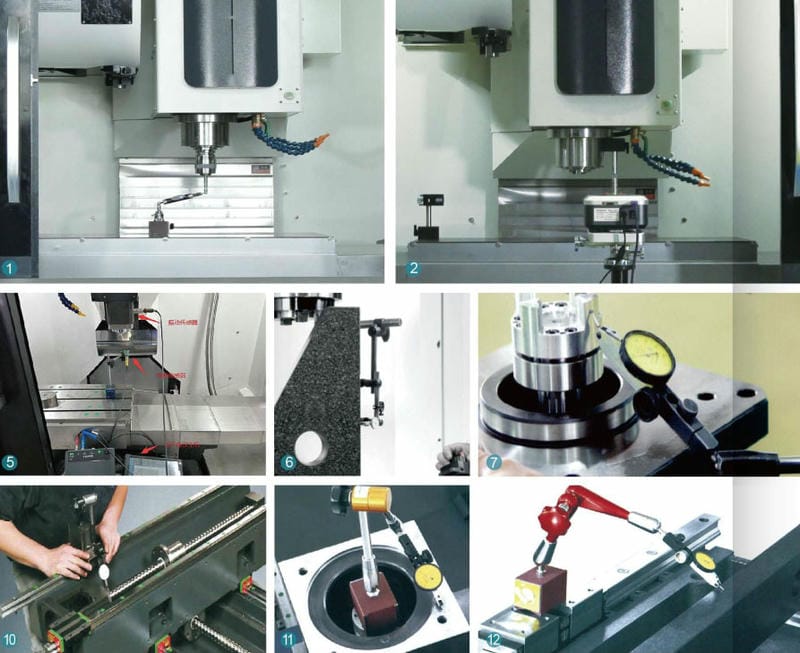
- 卧式底座宽大,三轴行程支撑更稳,整体刚性比立式高约 30%,在粗加工中表现更强。
二、关键选型依据与应用场景推荐
依据工件类型选择
适合立式:
- 盘类、板类、套类零件
- 通用模具、小型精密型腔
- 加工高度 ≤ 500 mm 的零件
适合卧式:
- 箱体类、大型壳体(发动机缸体、阀体、减速机壳等)
- 多面加工要求高,效率提升可达 40% 以上
依据加工复杂度选择
- 立式限制:侧面加工需额外配置角度头或数控转台。
- 卧式优势:标配四轴三联动,一次装夹可完成 四面加工。加装角度头后可实现 五面加工,减少装夹误差。
依据生产批量选择
- 小批量、多品种生产:立式换型快,工艺调整约 30 分钟。
- 大批量、节拍稳定性要求高:卧式配双托盘可减少 50% 非切削时间。
依据预算与维护成本选择
- 预算有限:立式占地小(10–20 ㎡),投入低。
- 追求高精度、高稳定性:卧式在长周期连续加工中更可靠,刀具补偿更小。

三、典型行业应用建议
立式加工中心适合行业
- 3C 电子:铝合金壳体、高速散热结构件
- 模具制造:中小型注塑模、压铸模型腔
- 汽车制造:刹车盘、法兰、连杆端面加工
卧式加工中心适合行业
- 航空航天:发动机壳体、多面结构件
- 能源装备:泵体、阀体、压力壳体的孔系加工
- 轨道交通:齿轮箱、传动轴座高精度镗铣
四、扩展功能与配置建议
- 复合加工能力提升: 立式可加装 数控转台(成本增加约 20–50 万),实现四轴加工,提高通用性。
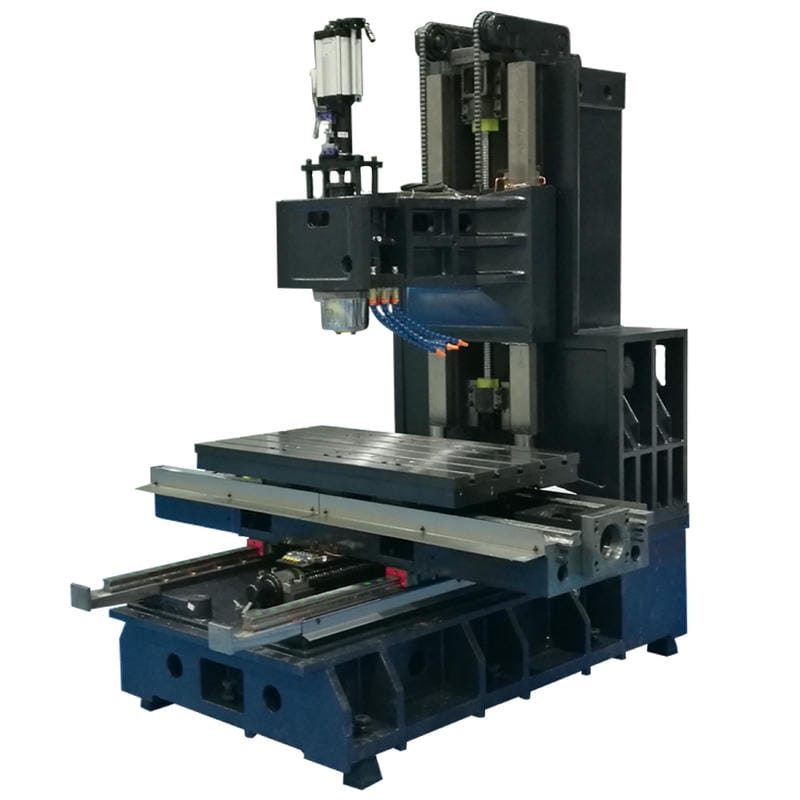
- 卧式可选:倒 T 型结构:性价比高,适合通用大件, 正 T 型结构:刚性更强,适合高强度切削
- 预算充足时,推荐 立式 + 卧式联合生产:立式负责精加工与灵活工序, 卧式负责粗加工与多面加工
- 可将生产节拍整体提升 30–50%
五、综合选型建议(DuYang CNC 专业结论)
选择立式还是卧式,核心在于 工件尺寸、加工面数量与生产节拍要求。
- 小型单面或轻量多面加工:优先选择立式
- 大型、复杂、多面加工:选择卧式效率更高
- 若兼顾产能与柔性:组合使用两类设备性价比更高
DuYang CNC 基于多年制造经验,可根据客户的工件、产量与预算提供定制化选型方案,确保投资回报最大化。
您需要购买数控机床的咨询吗?
DUYANG 机床设备有限公司
📝税号:2301265620
📍越南地址 : 越南北宁省武强坊阮文渠路152号
📍中国地址: 中国江苏省昆山市玉山镇北门路3887号
☎️ 电话 (越南): (+84)378677758 / (+84)378655518 (Zalo)
☎️ 电话 (中国): (+86)13755683260 (Wechat)
📩 电子邮箱: duyangvn@gmail.com
❤️衷心感谢各位客户!