

主轴径向跳动误差是影响机床加工精度与表面质量的重要因素。本文深入解析跳动产生的主要原因、常用检测与诊断方法,并提供多种实用的调整与维护解决方案,帮助工程师有效降低误差、提升设备稳定性与生产效率。
如何解决主轴径向跳动误差
主轴径向跳动误差的解决需从硬件调整、刀具优化、工艺控制、维护检测四个维度入手,具体方案如下

1.轴承预紧力校准
- 定期检查主轴轴承磨损情况,若径向跳动误差>0.005mm,需调整轴承预紧力:
- 步骤:松开前端螺母→调整后轴承锁紧螺钉→拧紧调整螺母→重新紧固锁紧螺钉。
- 更换高精度角接触球轴承(建议精度等级P4/P2),降低主轴热膨胀导致的跳动。
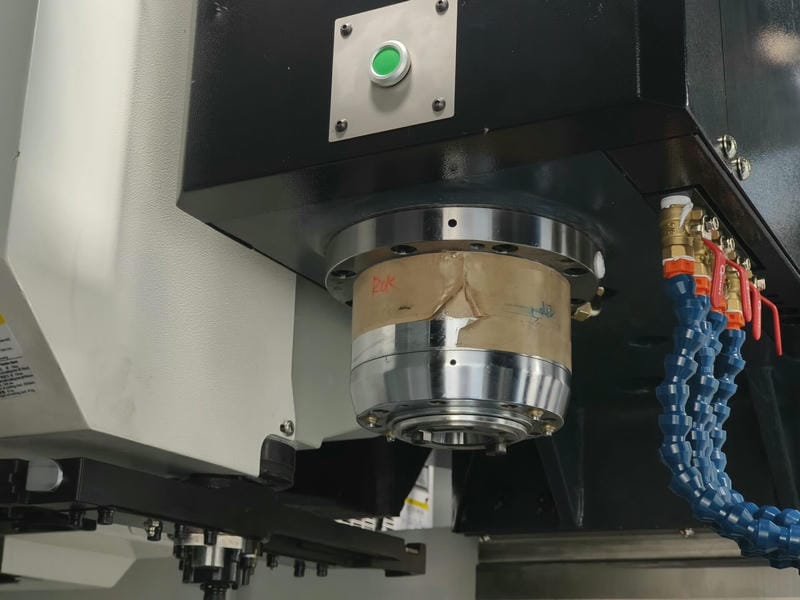
2.主轴装配优化
- 采用定向装配法,将主轴锥孔误差方向与轴承误差方向错位90°,补偿系统误差。
- 检查主轴轴颈同轴度,若误差>0.003mm,需返厂修磨或更换主轴。
3.主轴动平衡校准
- 使用动平衡仪检测主轴不平衡量,在转速≥8000rpm时,残余不平衡量应≤0.5g·mm/kg。
二、刀具与装夹系统优化
1.刀具选择与安装 :
- 选用加粗刀杆(直径增加20%可减少50%跳动量),缩短刀具悬伸长度(建议悬伸≤4倍刀杆直径)。
- 优先使用前角≥12°、后角≥8°的锋利刀具,降低切削力(铝件推荐未涂层硬质合金,钢件用TiAlN涂层)。
2.刀具装夹规范 :
- 清洁主轴锥孔和夹头,确保刀具安装后中心与主轴旋转中心偏差≤0.005mm。
- 使用液压刀柄或热缩刀柄替代弹簧夹头,提高夹持刚性(跳动量可降低30%-50%)。

三、工艺参数与加工策略
1.切削参数优化 :
- 控制进给量:精加工铝件进给0.05-0.2mm/齿,钢件0.03-0.1mm/齿,避免过切或振动。
- 采用逆铣策略(精加工阶段),降低切削力波动,减少径向跳动。
2.温控与热机运行 :
- 加工前空转主轴15-30分钟,平衡温度(温升≤2℃/h)。
- 恒温切削液(20±1℃),减少热变形对主轴长度的影响(每℃变化导致0.01mm误差)。
四、维护与检测措施
1.日常维护 :
- 每500小时更换丝杠润滑脂,检查导轨防护罩密封性,防止粉尘侵入。
- 每月用激光干涉仪检测主轴径向跳动(标准:≤0.003mm),超差时立即校准。
2.误差诊断工具 :
- 使用3D寻边仪校准工件坐标系,补偿反向间隙(丝杠间隙>0.01mm需调整)。
- 安装振动传感器监测主轴异常振动(振幅>5μm时停机检修)。

典型案例解决方案 :
| 故障现象 | 可能原因 | 解决步骤 |
| 加工圆度超差0.02mm | 主轴轴承预紧不足或磨损 | 1. 调整轴承预紧力;
2. 更换P4级轴承; 3. 重做动平衡 |
| 表面振纹明显 | 刀具悬伸过长或主轴动平衡失效 | 1. 缩短刀具长度至4倍径内;
2. 更换液压刀柄; 3. 校准主轴动平衡 |
您需要购买数控机床的咨询吗?
DUYANG 机床设备有限公司
📝税号:2301265620
📍越南地址 : 越南北宁省武强坊阮文渠路152号
📍中国地址: 中国江苏省昆山市玉山镇北门路3887号
☎️ 电话 (越南): (+84)378677758 / (+84)378655518 (Zalo)
☎️ 电话 (中国): (+86)13755683260 (Wechat)
📩 电子邮箱: duyangvn@gmail.com
❤️衷心感谢各位客户!