

Sai Số Đảo Trục Chính CNC là một trong những nguyên nhân hàng đầu gây giảm độ chính xác gia công, rung bề mặt và làm dao cụ mòn nhanh trong ngành cơ khí CNC chính xác.
Trong quá trình vận hành máy CNC, độ ổn định của trục chính ảnh hưởng trực tiếp đến độ bóng bề mặt, dung sai kích thước và tuổi thọ dao cụ. Khi xuất hiện sai số đảo hướng kính, hệ thống có thể phát sinh rung động, tạo vân sọc trên chi tiết, sai lệch độ tròn và làm giảm hiệu suất sản xuất.
Bài viết dưới đây sẽ phân tích nguyên nhân phổ biến gây sai số đảo trục chính CNC và hướng dẫn các giải pháp xử lý hiệu quả giúp tối ưu chất lượng gia công và độ ổn định của thiết bị.
Sai Số Đảo Hướng Kính Trục Chính CNC Là Gì?
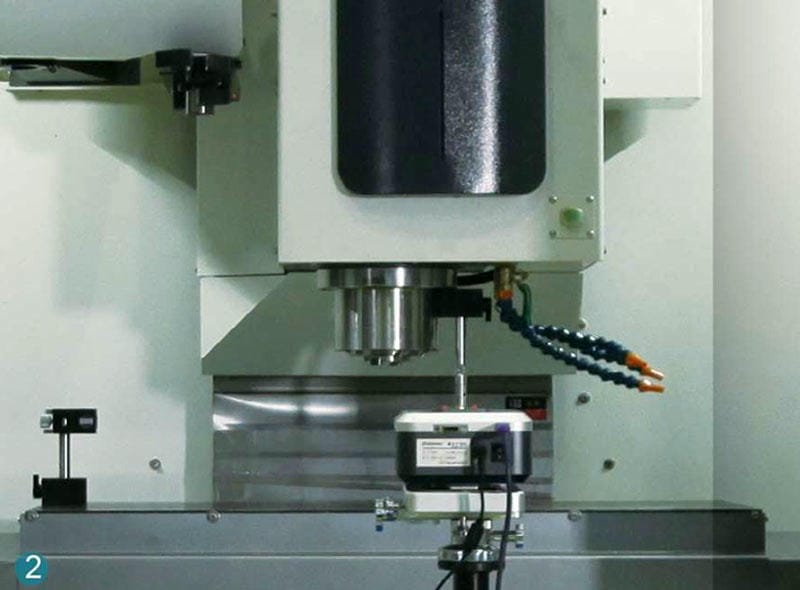
Sai số đảo hướng kính là hiện tượng tâm quay thực tế của trục chính không trùng với tâm hình học lý tưởng khi quay ở tốc độ cao. Điều này khiến dao cụ dao động trong quá trình cắt gọt, làm ảnh hưởng trực tiếp đến độ chính xác gia công.
Các dấu hiệu thường gặp gồm:
- Bề mặt sản phẩm xuất hiện vân rung hoặc gợn sóng.
- Chi tiết bị sai số độ tròn vượt dung sai.
- Dao cụ nhanh mòn hoặc gãy.
- Trục chính phát sinh tiếng ồn bất thường khi quay tốc độ cao.
- Độ bóng bề mặt không ổn định giữa các lần gia công.
Nguyên Nhân Gây Sai Số Đảo Hướng Kính
1. Ổ Trục Chính Bị Mài Mòn
Sau thời gian dài vận hành ở tốc độ cao, ổ bi trục chính có thể bị mài mòn hoặc giảm lực tiền tải, làm tăng độ đảo hướng kính.
Đối với máy CNC gia công chính xác, sai số đảo vượt quá 0.005 mm đã có thể ảnh hưởng rõ rệt đến chất lượng sản phẩm.
2. Mất Cân Bằng Động Trục Chính
Khi cụm spindle mất cân bằng động, rung động sẽ tăng mạnh ở tốc độ cao, đặc biệt trên các máy có tốc độ từ 8.000 vòng/phút trở lên.
Hiện tượng này thường gây:
- Rung bề mặt chi tiết.
- Giảm tuổi thọ ổ trục.
- Tăng nhiệt độ trục chính.
3. Dao Cụ Và Hệ Thống Gá Kẹp Không Đạt Chuẩn
Chiều dài dao nhô quá lớn hoặc collet bị mòn sẽ làm tăng biên độ rung trong quá trình cắt.
Ngoài ra:
- Bầu kẹp chất lượng thấp.
- Lỗ côn spindle bám bụi.
- Dao cụ lệch tâm.
đều là nguyên nhân phổ biến gây sai số đảo.
4. Nhiệt Độ Vận Hành Không Ổn Định
Sự thay đổi nhiệt độ của spindle và dung dịch làm mát có thể gây giãn nở nhiệt, dẫn đến sai lệch kích thước khi gia công tinh.
Trong môi trường gia công chính xác, chỉ cần thay đổi 1°C cũng có thể tạo sai lệch kích thước tới 0.01 mm.
Giải Pháp Khắc Phục Sai Số Đảo Hướng Kính Trục Chính CNC
Hiệu Chỉnh Và Bảo Trì Trục Chính Định Kỳ
Kỹ thuật viên cần thường xuyên kiểm tra:
- Độ rơ ổ trục.
- Độ đồng trục cổ trục.
- Độ cân bằng động spindle.
Khi phát hiện sai số vượt tiêu chuẩn:
- Tiến hành căn chỉnh lại lực tiền tải ổ trục.
- Kiểm tra độ mài mòn của vòng bi.
- Thực hiện cân bằng động lại trục chính.
Đối với các máy CNC yêu cầu độ chính xác cao, nên sử dụng ổ bi tiếp xúc góc cấp chính xác P4 hoặc P2 để giảm tối đa độ đảo khi vận hành tốc độ cao.
Tối Ưu Dao Cụ Và Bầu Kẹp
Để tăng độ cứng vững khi gia công:
- Giảm chiều dài dao nhô ra khỏi holder.
- Sử dụng cán dao đường kính lớn hơn.
- Ưu tiên bầu kẹp thủy lực hoặc bầu kẹp nhiệt.
Khuyến nghị:
- Chiều dài dao nhô nên ≤ 4 lần đường kính dao.
- Độ lệch tâm sau khi gá dao nên ≤ 0.005 mm.
Việc vệ sinh sạch lỗ côn spindle trước khi lắp dao cũng giúp giảm đáng kể rung động khi gia công.
Điều Chỉnh Chế Độ Cắt Hợp Lý
Thông số cắt không phù hợp là nguyên nhân trực tiếp gây cộng hưởng rung động.
Khi gia công tinh:
- Nhôm: tiến dao 0.05 – 0.2 mm/răng.
- Thép: tiến dao 0.03 – 0.1 mm/răng.
Ngoài ra, cần:
- Tối ưu tốc độ spindle.
- Giảm chiều sâu cắt khi xuất hiện rung.
- Kiểm soát tải cắt ổn định.
Trong nhiều trường hợp, điều chỉnh đúng thông số có thể cải thiện rõ rệt chất lượng bề mặt mà không cần thay thế linh kiện.
Kiểm Soát Nhiệt Độ Máy CNC
Trước khi gia công chính xác, nên cho spindle chạy warm-up từ 15 – 30 phút để đạt trạng thái ổn định nhiệt.
Dung dịch làm mát cần duy trì ở mức:
20 ± 1°C
Điều này giúp hạn chế biến dạng nhiệt và đảm bảo độ ổn định kích thước trong quá trình gia công hàng loạt.
Quy Trình Kiểm Tra Sai Số Đảo Hiệu Quả
Để xử lý nhanh và tiết kiệm chi phí, kỹ thuật viên nên kiểm tra theo thứ tự ưu tiên:
Bước 1 – Kiểm Tra Hệ Gá Kẹp
- Vệ sinh lỗ côn spindle.
- Kiểm tra collet.
- Đo độ lệch tâm dao cụ.
Bước 2 – Kiểm Tra Ổ Trục Và Rung Động
- Kiểm tra độ rơ spindle.
- Đo độ rung khi chạy tốc độ cao.
- Thực hiện cân bằng động nếu cần.
Bước 3 – Kiểm Tra Thông Số Gia Công
- Tối ưu tốc độ cắt.
- Điều chỉnh bước tiến dao.
- Kiểm tra nhiệt độ dung dịch làm mát.
Bước 4 – Đo Kiểm Chính Xác Bằng Thiết Bị Chuyên Dụng
Sử dụng:
- Đồng hồ so chính xác cao.
- Máy đo laser.
- Cảm biến rung động spindle.
Đây là phương pháp cần thiết đối với các hệ thống CNC yêu cầu độ chính xác cao trong gia công khuôn mẫu, linh kiện điện tử và cơ khí chính xác.
Kết Luận
Sai số đảo hướng kính của trục chính CNC là một trong những nguyên nhân lớn nhất làm giảm chất lượng gia công và tuổi thọ thiết bị. Tuy nhiên, nếu được kiểm tra và tối ưu đúng quy trình, doanh nghiệp có thể cải thiện đáng kể:
- Độ bóng bề mặt.
- Độ chính xác kích thước.
- Độ ổn định gia công.
- Tuổi thọ dao cụ và spindle.
Việc kết hợp giữa bảo trì định kỳ, tối ưu dao cụ, cân bằng động và kiểm soát nhiệt độ sẽ giúp hệ thống CNC vận hành ổn định, nâng cao hiệu suất sản xuất và giảm chi phí vận hành lâu dài.
Nếu thiết bị CNC của bạn đang gặp hiện tượng rung bề mặt, sai số độ tròn hoặc độ bóng không ổn định, hãy liên hệ DUYANG CNC để được hỗ trợ kiểm tra và tối ưu giải pháp phù hợp với từng dòng máy và vật liệu gia công.
CÔNG TY TNHH THIẾT BỊ MÁY DUYANG
🏠 152 Nguyễn Văn Cừ, Võ Cường, Bắc Ninh, Việt Nam
🏠 3887 Bắc Môn, Ngọc Sơn, TP. Côn Sơn, Giang Tô, Trung Quốc
☎️ 0378 677 758 (Zalo)
 SẢN PHẨM UY TÍN