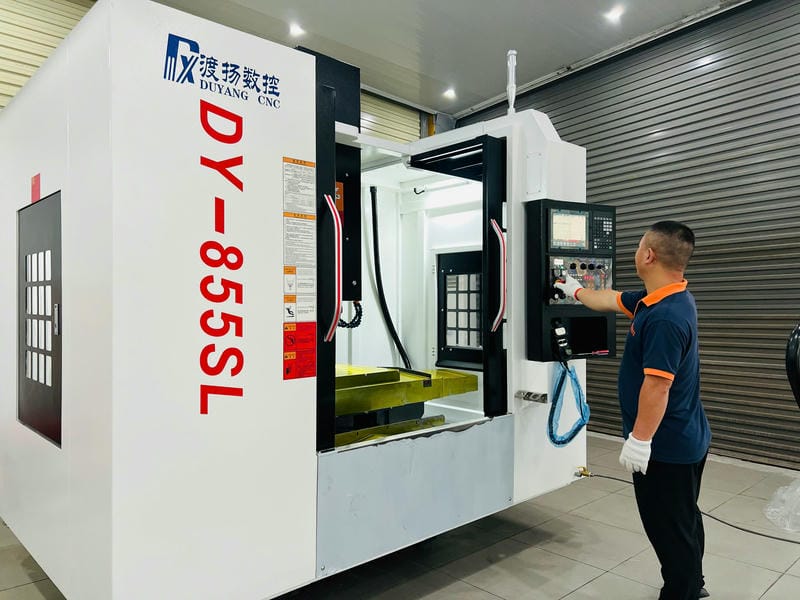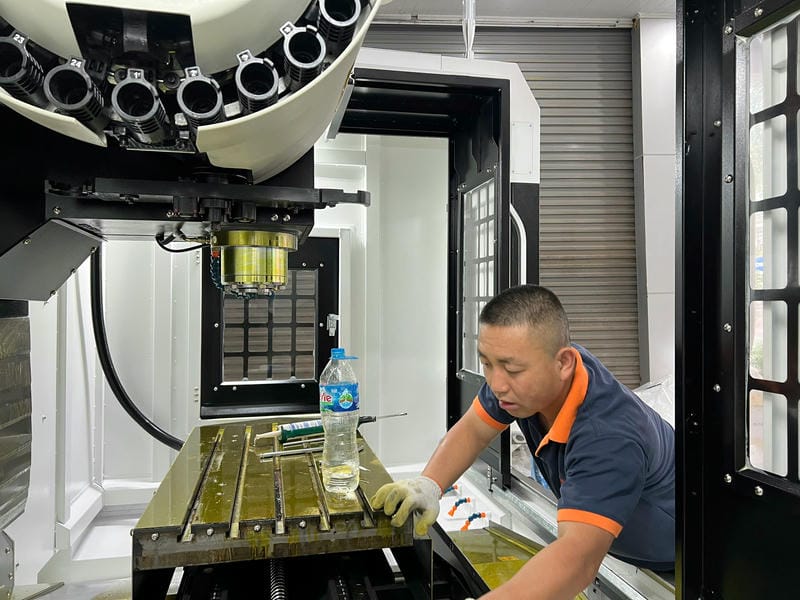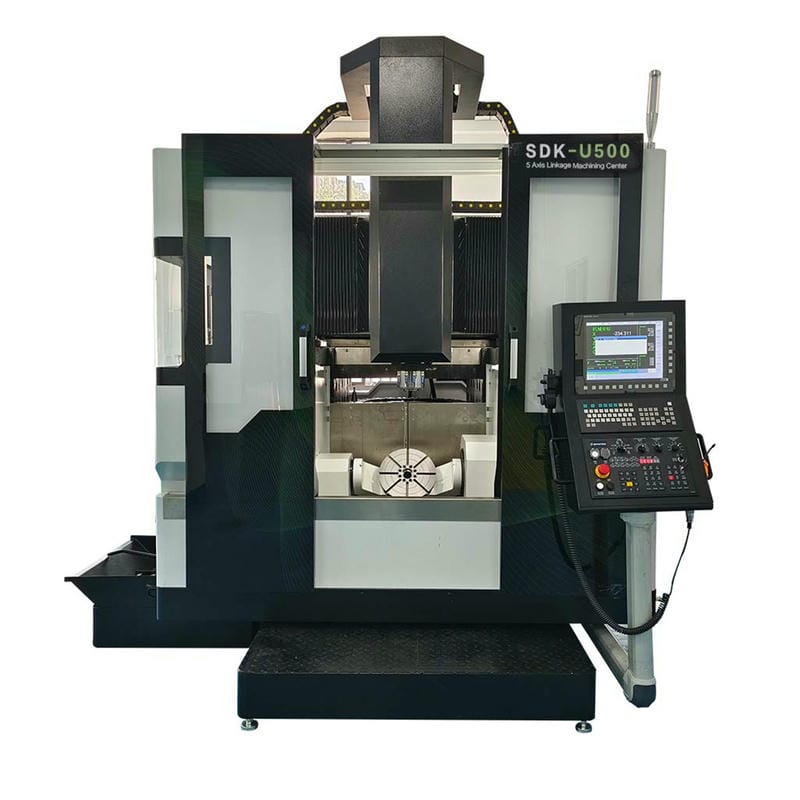


加工中心程序输入与调试需要严格遵循从程序编写、代码校验、参数设定到空运行模拟的完整流程。掌握刀具补偿、坐标系设定、进给与主轴优化等关键技术要点,可有效提升加工精度与设备稳定性。以下是加工中心程序输入与调试的完整流程及关键技术要点,综合行业标准和实践经验总结:
一、程序输入方法
1.手动输入 :
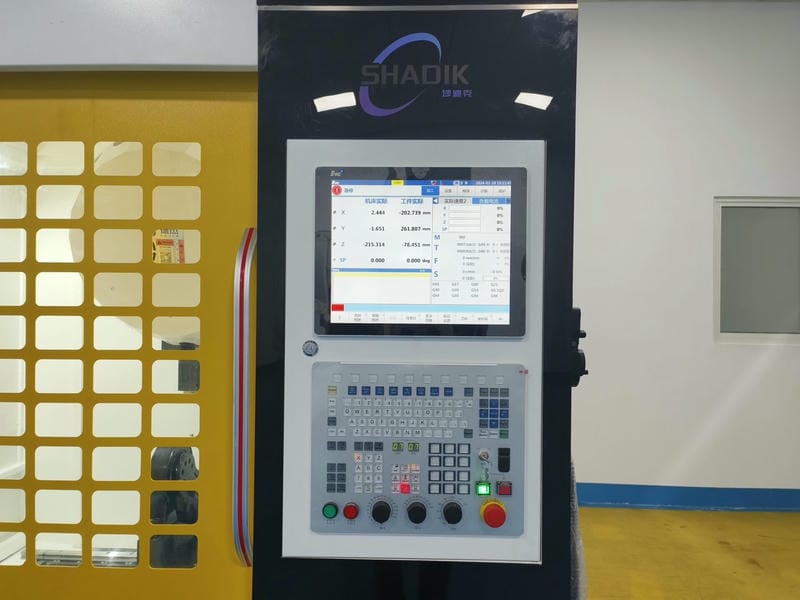
- 通过机床控制面板直接输入G代码,适用于简单程序或紧急修改
- 操作步骤:编辑模式→PROG键→新建程序号→逐行输入指令
2.外部存储介质传输 :
- U盘/CF卡传输:将NC程序存入存储设备后插入机床(需设置I/O通道为4或17)
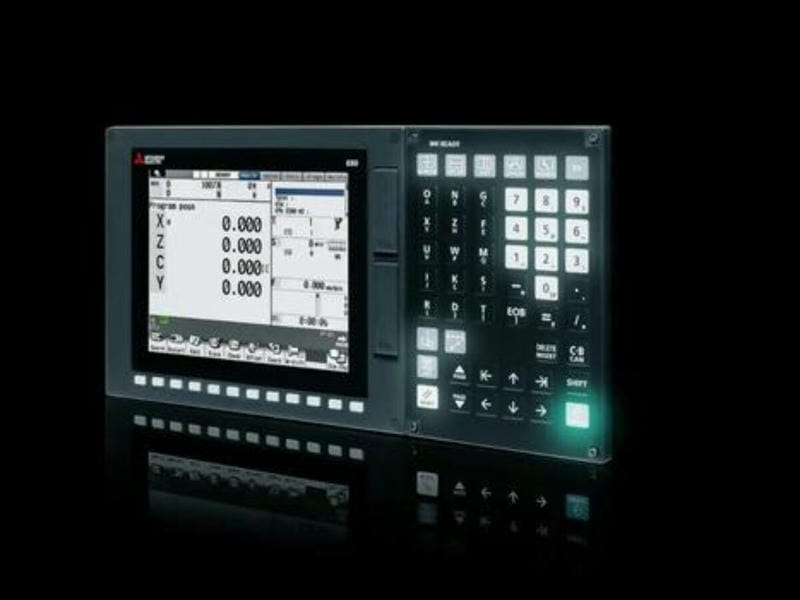
- 典型操作(FANUC系统):编辑模式→[CARD]→[F READ]→输入目标程序号
3.网络传输 :
- 通过RS232、以太网或无线模块实现PC与机床直连,支持DNC在线加工
- 需配置匹配的波特率(常用9600bps)和通讯协议

4.CAM软件集成传输 :
- 使用UG、Mastercam等软件生成NC代码后,通过后处理器直接传输至机床
二、调试核心步骤
.预调试准备 : 检查机床液压/气压(0.4-0.6MPa)、润滑系统(油位≥80%)

.程序校验流程 :
| 校验方式 | 操作要点 | 优势 |
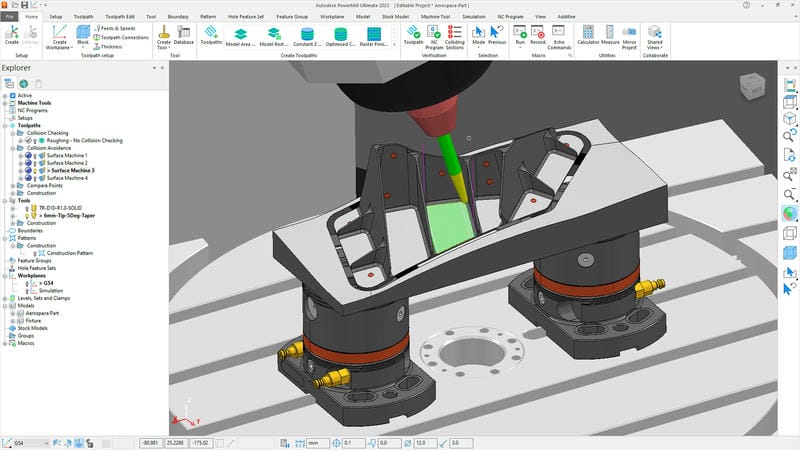
| 图形模拟 | 在CNC界面查看刀具轨迹,检测干涉 | 快速发现路径错误 |
| 空运行 | Z轴抬高5-10mm执行程序 | 验证逻辑合理性 |
| 单段执行 | F进给倍率调至25%,逐行执行 | 精确定位问题点 |
3.关键参数调试 :
- 切削参数优化:根据材料硬度动态调整(如45钢建议:转速2000rpm,进给800mm/min)
- 刀具补偿设置:
- 长度补偿:对刀仪测量后输入H寄存器
- 半径补偿:D值设置需考虑刀具磨损量(通常预留0.02-0.05mm)
4.试切验证 :
- 首件加工后检测关键尺寸(建议使用三坐标测量机)
- 表面粗糙度控制:通过调整切削参数使Ra≤1.6μm
三、调试注意事项 :
1.安全规范 :
- 必须执行急停测试(按下红色按钮后所有轴应立即停止)
- 调试时保留30%安全高度(如Z轴行程200mm时,初始高度≥60mm)
2.程序结构优化 :
- 复杂工件采用主程序+子程序结构(如M98调用子程序
- 典型结构示例:
O1000(主程序)
G54 G90 G40 G49;
M98 P1001;
M06 T02;
…
M30;
O1001(子程序)
…
M99;
3.异常处理方案 :
| 故障现象 | 解决方案 |
| 刀具路径偏移 | 检查坐标系设定(G54-G59) |
| 过切报警 | 验证刀具半径补偿方向(G41/G42) |
| 换刀失败 | 核对刀库原点参数#1320 |
4.调试数据管理 :
- 建立调试日志记录表,包含:程序版本号、刀具参数、加工时间等
- 建议使用二维码标签系统管理程序版本,防止误调用
四、典型问题解决方案
1.程序传输中断 :
- 检查电缆屏蔽层接地(接地电阻≤4Ω)
- 降低传输波特率至4800bps
2.圆弧插补过切 :
- 增加G61精确停指令
- 检查IJK参数是否为圆弧终点坐标的增量值
3.多轴联动抖动 :
- 调整伺服增益参数#1825(建议值3000-4000)
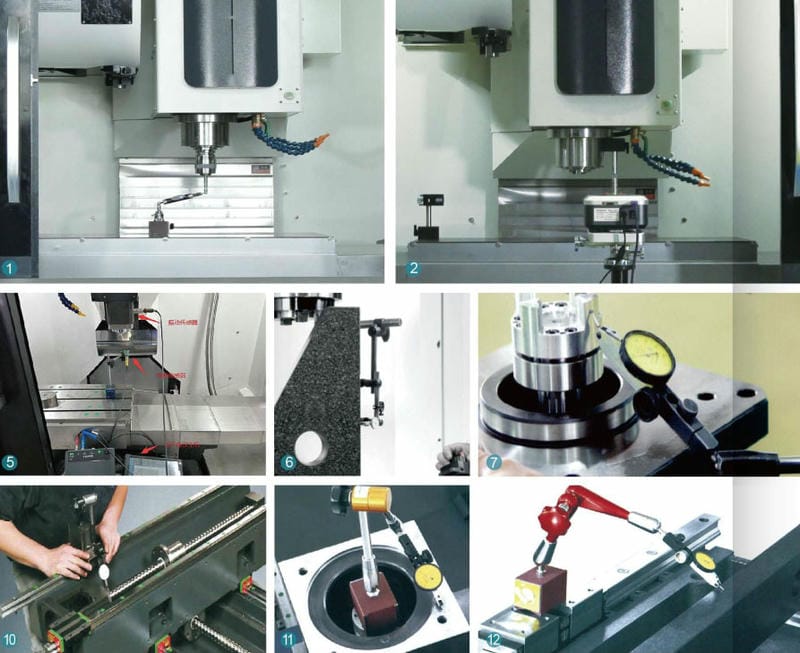
- 检查联轴器间隙(应≤0.01mm)
您需要购买数控机床的咨询吗?
DUYANG 机床设备有限公司
📝税号:2301265620
📍越南地址 : 越南北宁省武强坊阮文渠路152号
📍中国地址: 中国江苏省昆山市玉山镇北门路3887号
☎️ 电话 (越南): (+84)378677758 / (+84)378655518 (Zalo)
☎️ 电话 (中国): (+86)13755683260 (Wechat)
📩 电子邮箱: duyangvn@gmail.com
❤️衷心感谢各位客户!