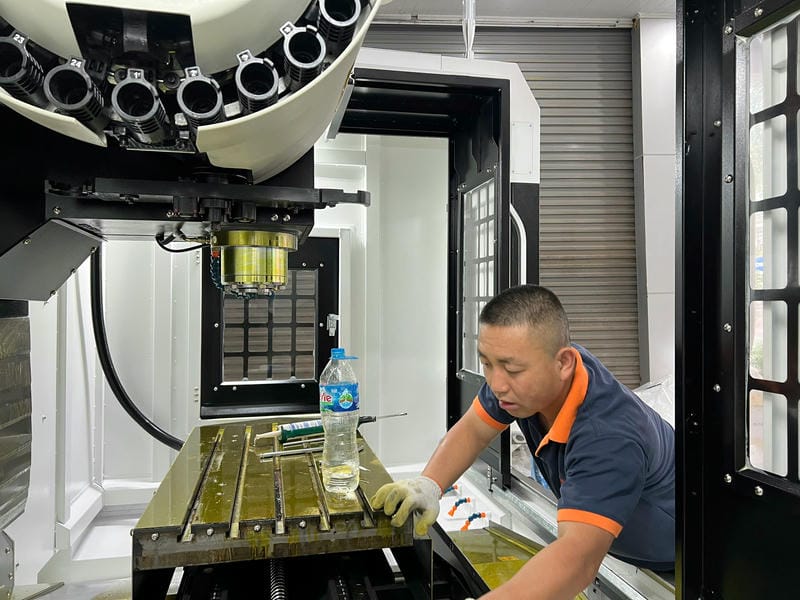


CNC加工坐标系的校准是对坐标系统进行调整和精度检测的过程,旨在确保加工指令能够在工件上准确地执行。该过程对于保证加工产品的精度和质量至关重要。
CNC加工坐标系校准方法可分为基础校准、进阶调整及场景化应用三类,以下是核心步骤与技术要点:
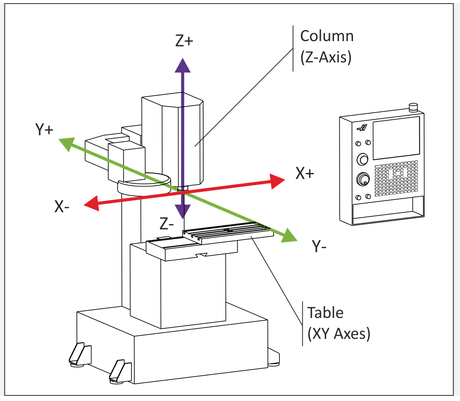
一、基础坐标系校准方法 :
1. 手动碰数法(分中棒校准):
步骤:
- X/Y轴校准:分中棒触碰工件两侧,移动至中点后输入坐标值。
- Z轴校准:刀具接触工件表面,输入零点偏移值(需扣除对刀仪厚度)。
误差控制:
- 分中棒直径校准误差≤0.005mm,进给速度≤500rpm避免撞击。
- 多边碰数取均值,减少单次测量误差。
2.机床坐标系对齐(MCS-WCS映射):
操作原理:
- 确定机床零点(通常位于主轴端面中心)与工件零点的空间关系。
- 通过G代码(如G54-G59)存储偏移量,实现坐标系映射。
公式参考:
- 工件零点坐标 = 机床零点坐标 + 夹具基准偏移量 + 修正补偿值。
二、精度提升进阶校准 :
1.传感器辅助校准 :
激光对刀仪:
- 精度达±1μm,自动测量刀具长度/直径并修正刀补。
3D寻边器:
- 适用于复杂曲面校准,可动态补偿热变形误差(精度0.002mm)。
2.程序化校准(G10指令):
批量生产应用:
- 使用G10 L2 P1~P6指令批量设定G54-G59坐标系参数。
宏变量修正:
- 通过#801-#803变量修正夹具偏差,公式 : 修正后坐标 = 理论基准值 + (#801/X轴补偿, #802/Y轴补偿, #803/Z轴补偿)
三、特殊场景校准方案 :
1.回转工作台校准(四轴/五轴):
B/C轴补偿:
- 使用G68.2指令建立旋转坐标系,补偿回转中心偏移。
- 验证公式:
X’ = X·cosθ – Z·sinθ + ΔX
Z’ = X·sinθ + Z·cosθ + ΔZ
“` (θ为旋转角,Δ为补偿值)
2.模具加工基准面校准 :
- 基准定位:选择模具分型面或中心孔作为校准基准,平面度误差≤0.02mm/m.
- 多坐标系并行:复杂模具需分区域设定G54.1/G54.2等扩展坐标系
四、校准验证与误差修正 :
| 校准项目 | 检测工具 | 合格标准 | 修正方法 |
| 重复定位精度 | 激光干涉仪 | ≤±0.005mm | 调整丝杠反向间隙补偿参数 |
| 坐标系正交度 | 方箱+千分表 | 90°±0.01° | 修改G52局部坐标系旋转参数 |
| 动态轮廓精度 | 球杆仪 | 圆度误差≤0.015mm | 优化伺服增益及前馈参数 |
执行建议:
- 定期校验:每500小时用标准量块检测坐标系稳定性。
- 多源校准:结合手动碰数与激光测量交叉验证,减少系统性误差。
- 场景适配:五轴加工优先选择RTCP功能自动补偿转台偏移
希望我们以上分享的关于CNC加工坐标系校准的信息能对您有所帮助。
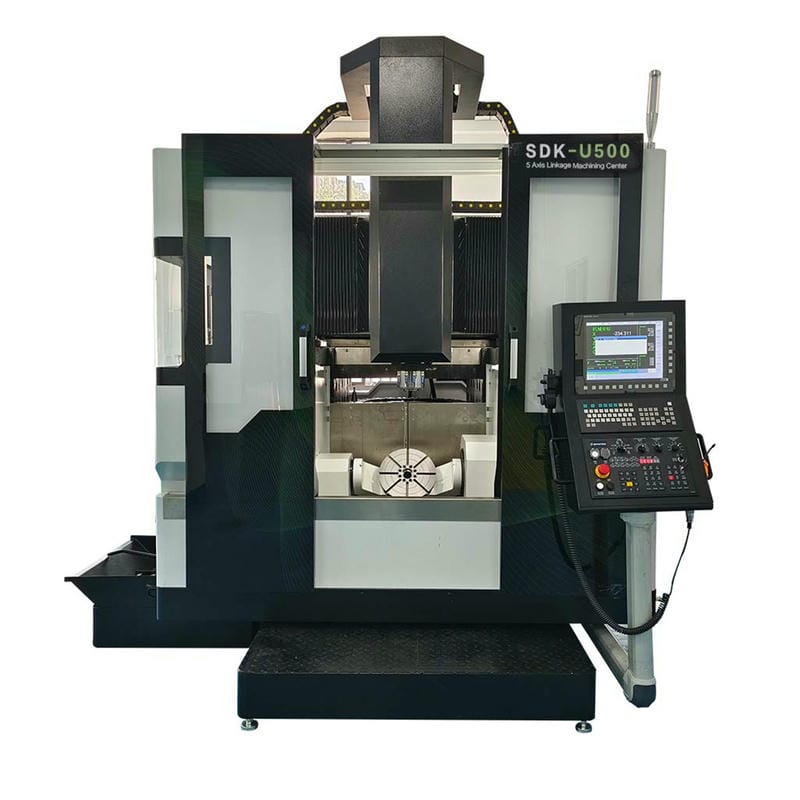
目前,DUYANG CNC 不仅提供各类CNC设备,如CNC铣床、钻孔攻牙机等,我们还专业从事CNC 设备的安装、维修和保养服务。如有需求,欢迎随时与我们联系!
您需要购买CNC加工中心吗?
 欢迎访问越南CNC机床商店
或浏览中国CNC机床商店了解更多信息
 欢迎立即联系 ,我们将竭诚为您推荐最适合您加工需求的机型!