

Tìm hiểu quy trình và kỹ thuật hiệu chuẩn hệ tọa độ CNC chính xác, tối ưu năng suất và độ bền máy. Hướng dẫn chi tiết từ chuyên gia DuYang CNC.
Phương pháp hiệu chuẩn hệ tọa độ gia công CNC
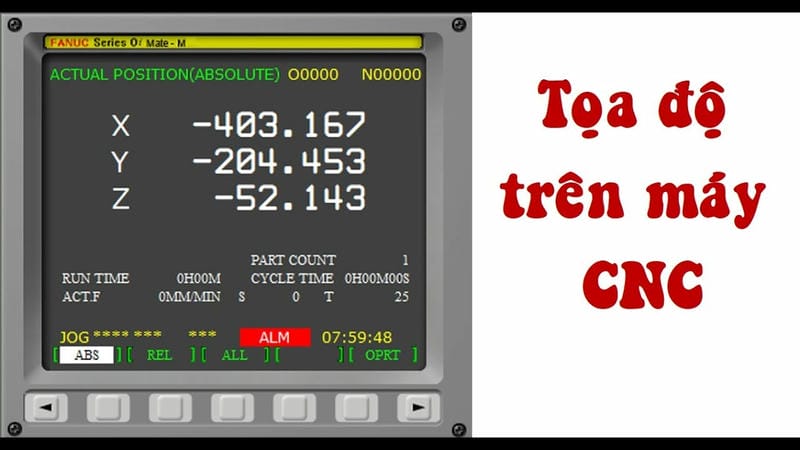
Hiệu chuẩn hệ tọa độ gia công CNC là bước nền tảng trong vận hành máy công cụ điều khiển số, giúp đảm bảo mọi lệnh gia công được thực hiện đúng vị trí trên phôi. Quy trình ảnh hưởng trực tiếp đến độ chính xác, độ ổn định và tuổi thọ thiết bị CNC.

Bằng việc áp dụng các phương pháp hiệu chuẩn cơ bản và nâng cao như chạm tay, cảm biến laser, lệnh G10 hay RTCP, người vận hành có thể tối ưu sai số và nâng cao hiệu suất sản xuất.
Hiệu chuẩn hệ tọa độ CNC được chia thành 3 cấp độ
- Căn chỉnh cơ bản (Basic Calibration)
- Điều chỉnh nâng cao (Advanced Adjustment)
- Hiệu chuẩn theo tình huống đặc biệt (Special Case Calibration)
Dưới đây là hướng dẫn chi tiết các phương pháp, kỹ thuật và tiêu chuẩn hiệu chuẩn tọa độ CNC được khuyến nghị bởi các chuyên gia của DuYang CNC – nhà sản xuất máy phay CNC hàng đầu tại Côn Sơn, Trung Quốc, phân phối chính thức tại Việt Nam.
Phương pháp hiệu chuẩn tọa độ cơ bản
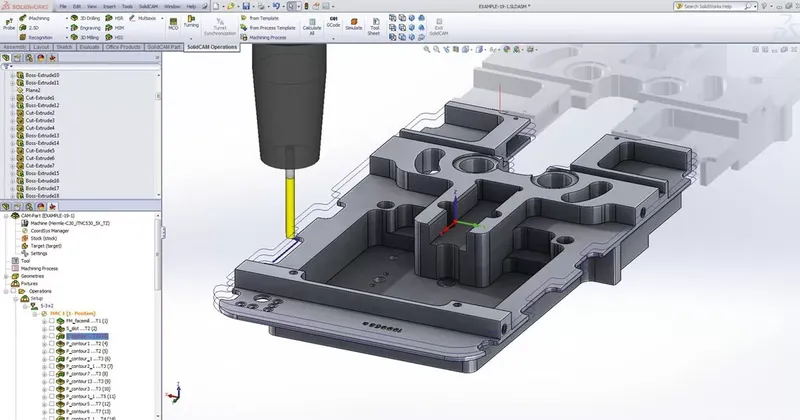
Hiệu chuẩn cơ bản là bước đầu tiên để đảm bảo các trục X, Y, Z của máy CNC hoạt động đúng vị trí thiết kế. Giai đoạn này thích hợp cho mọi loại máy CNC từ phay, tiện đến trung tâm gia công.
Phương pháp chạm tay (Hiệu chuẩn bằng thanh định tâm)
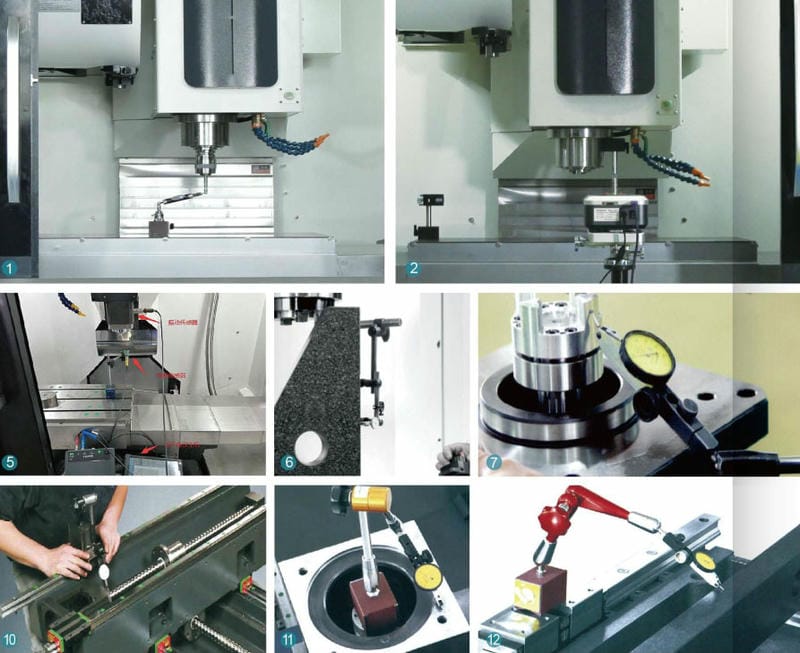
Phương pháp thủ công nhưng đáng tin cậy, sử dụng thanh định tâm để xác lập tọa độ trung tâm phôi.

Quy trình thao tác:
- Hiệu chuẩn trục X/Y: Dùng thanh định tâm chạm hai bên phôi → di chuyển đến trung điểm → nhập tọa độ trung tâm.
- Hiệu chuẩn trục Z: Cho dao chạm bề mặt phôi → nhập giá trị tọa độ gốc (trừ độ dày bệ gá nếu có).
Kiểm soát sai số:
- Sai số hiệu chuẩn ≤ 0.005mm
- Tốc độ tiến dao ≤ 500 vòng/phút để tránh va chạm.
- Đo nhiều điểm, lấy giá trị trung bình nhằm giảm sai số ngẫu nhiên.

Căn chỉnh hệ tọa độ máy (Lập bản đồ MCS–WCS)
Bước này giúp xác định mối quan hệ giữa hệ tọa độ máy (MCS) và hệ tọa độ phôi (WCS).
Nguyên lý:
- Gốc MCS thường nằm tại tâm mặt đầu trục chính.
- Dùng mã G54–G59 để lưu trữ giá trị dịch chuyển giữa hai hệ.
Công thức tính toán: Tọa độ gốc phôi = Tọa độ gốc máy + Độ lệch đồ gá + Giá trị bù hiệu chỉnh
Việc xác lập MCS–WCS chính xác giúp máy đọc đúng không gian gia công, đặc biệt quan trọng khi chuyển đổi chương trình giữa các máy khác nhau.
Hiệu chuẩn nâng cao tăng độ chính xác
Khi yêu cầu độ chính xác cao (≤ ±0.002mm), cần áp dụng các phương pháp hiệu chuẩn nâng cao để kiểm soát sai số dao động, nhiệt và hình học.
Hiệu chuẩn bằng cảm biến và laser
Sử dụng thiết bị đo tự động để nâng độ chính xác và giảm phụ thuộc vào thao tác thủ công.
Cảm biến dò dao bằng laser
- Độ chính xác đạt ±1μm
- Tự động đo chiều dài, đường kính dao và cập nhật giá trị bù
- Bù sai số do giãn nở nhiệt theo thời gian thực
- Độ chính xác tổng thể: ≤ 0.002mm
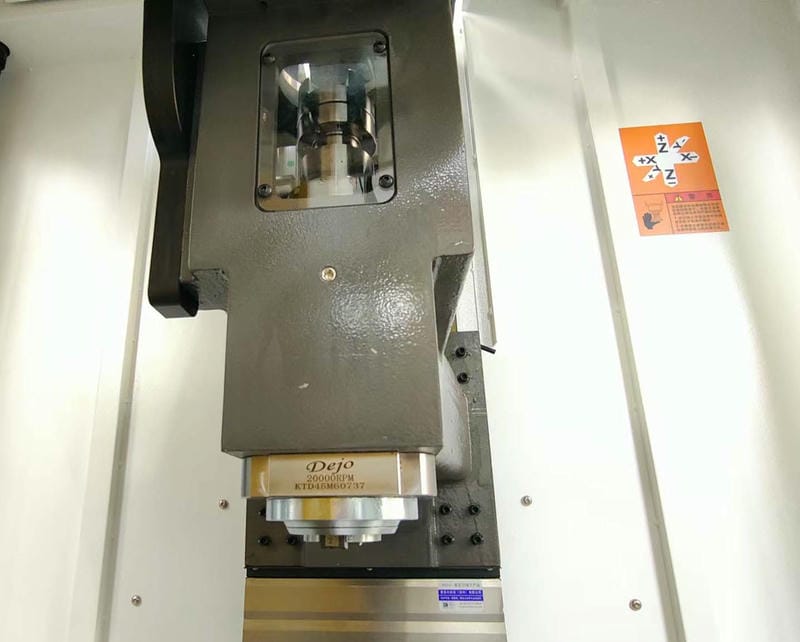
Phương pháp này phù hợp cho gia công khuôn mẫu, bề mặt cong, chi tiết yêu cầu độ mịn cao.
Hiệu chuẩn bằng lập trình (G10 – Macro Compensation)
Tối ưu cho sản xuất hàng loạt hoặc vận hành nhiều chương trình song song.
Ứng dụng G-code:
- Dùng lệnh G10 L2 P1~P6 để tự động thiết lập tọa độ G54–G59.
- Bù sai số gá đặt bằng biến macro (#801, #802, #803).
Công thức tính: Tọa độ hiệu chỉnh = Giá trị lý thuyết + (#801 – X bù, #802 – Y bù, #803 – Z bù)

Cách này giúp máy tự động tinh chỉnh tọa độ phôi khi có sai số gá đặt, tiết kiệm thời gian và tránh lỗi do con người.
Giải pháp hiệu chuẩn trong các tình huống đặc biệt
Hiệu chuẩn bàn xoay (Trục B/C – 4 trục, 5 trục)
Gia công đa trục đòi hỏi độ chính xác tuyệt đối trong chuyển động quay.
Kỹ thuật bù trục B/C
- Dùng lệnh G68.2 để thiết lập hệ tọa độ quay bù lệch giữa tâm quay thực tế và lý thuyết.
- Công thức tính:
X’ = X·cosθ – Z·sinθ + ΔX Z’ = X·sinθ + Z·cosθ + ΔZ
(θ: góc quay, ΔX/Z: giá trị bù tọa độ)

Hiệu chuẩn mặt chuẩn trong gia công khuôn
Áp dụng trong gia công khuôn chính xác, khuôn ép nhựa, khuôn đúc áp lực.
Kỹ thuật:
- Chọn mặt phân khuôn hoặc lỗ tâm khuôn làm chuẩn hiệu chỉnh.
- Sai số phẳng ≤ 0.02mm/m².
- Với khuôn phức tạp, nên dùng đa hệ tọa độ (G54.1, G54.2, …) để kiểm soát từng vùng riêng biệt.

Xác minh hiệu chuẩn & sửa lỗi vận hành
Sau khi hiệu chuẩn, cần xác minh độ chính xác thực tế thông qua các dụng cụ đo chuyên dụng.
| Hạng mục | Dụng cụ kiểm tra | Tiêu chuẩn | Phương pháp sửa đổi |
| Độ lặp vị trí | Giao thoa kế laser | ≤ ±0.005mm | Điều chỉnh bù trừ khe hở trục vít me |
| Độ vuông góc trục | Hộp vuông + đồng hồ so | 90° ±0.01° | Sửa tham số xoay hệ G52 |
| Độ chính xác động | Thiết bị đo biên dạng bóng | ≤ 0.015mm | Tối ưu servo gain & dự đoán trước |
Đề Xuất Từ Chuyên Gia DuYang CNC
- Hiệu chuẩn định kỳ:
Kiểm tra mỗi 500 giờ hoạt động bằng khối chuẩn tiêu chuẩn. - Hiệu chuẩn đa nguồn:
Kết hợp phương pháp thủ công và đo laser để loại bỏ sai số hệ thống. - Tùy chỉnh theo ứng dụng:
Trong gia công 5 trục, nên bật chức năng RTCP (Rotational Tool Center Point) để tự động bù tọa độ khi quay bàn.
DuYang CNC Việt Nam
Hiệu chuẩn hệ tọa độ CNC không chỉ là thao tác kỹ thuật – đó là yếu tố quyết định độ chính xác, năng suất và tuổi thọ thiết bị. DuYang CNC cam kết mang đến giải pháp tối ưu toàn diện từ hiệu chuẩn, sửa chữa đến lắp đặt máy phay CNC.

DuYang CNC – Nhà sản xuất máy phay CNC uy tín tại Côn Sơn, Trung Quốc, phân phối chính thức tại Việt Nam với chính sách bảo hành và hỗ trợ kỹ thuật toàn diện.
Bạn Cần Tư Vấn Mua Máy CNC ?
 Truy cập Cửa hàng máy CNC Việt Nam
Truy cập Cửa hàng máy CNC Trung Quốc
CÔNG TY TNHH THIẾT BỊ MÁY DUYANG
Mã số thuế: 2301265620
Địa chỉ Việt Nam: Số 152 Nguyễn Văn Cừ, phường Võ Cường, tỉnh Bắc Ninh, Việt Nam
Địa chỉ Trung Quốc: Số 3887, đường Bắc Môn, thị trấn Ngọc Sơn, thành phố Côn Sơn, tỉnh Giang Tô, Trung Quốc
Điện thoại (Việt Nam): (+84) 0378 677 758 / 0378 655 518 (Zalo)
Điện thoại (Trung Quốc): (+86)13755683260 (Wechat)
Email: duyangvn@gmail.com
Website liên kết: https://duyangcnc.com
 SẢN PHẨM UY TÍN