

Trong sản xuất hiện đại, gia công CNC đóng vai trò then chốt trong việc đảm bảo độ chính xác và năng suất. Tuy nhiên, các lỗi trong quá trình gia công có thể dẫn đến chậm tiến độ, tăng chi phí và giảm chất lượng sản phẩm.
Các Lỗi Thường Gặp Khi Gia Công Với Trung Tâm Gia Công CNC
Dưới đây là những nhóm vấn đề thường gặp trong trung tâm gia công CNC, cùng với phân tích nguyên nhân và hướng xử lý kỹ thuật.
1. Nhóm Vấn Đề Về Vận Hành Và Lập Trình
Nguy Cơ Va Chạm Máy
Đây là một trong những sự cố nghiêm trọng nhất trong gia công CNC, có thể gây hư hỏng thiết bị và thiệt hại lớn. Nguyên nhân phổ biến thường xuất phát từ việc thiết lập chiều cao an toàn chưa đúng, sai lệch tham số dao trong chương trình, hoặc vận hành thủ công sai trục tọa độ (đặc biệt là trục Z).
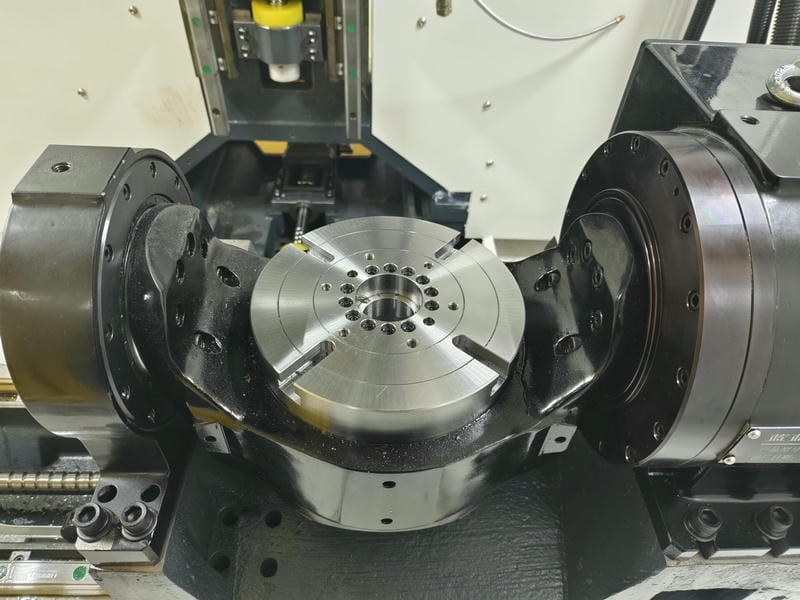
Khi xảy ra va chạm, dao cụ hoặc trục chính chạm vào phôi hoặc đồ gá, dẫn đến hỏng chi tiết hoặc biến dạng đầu trục.
Sai Lệch Giữa Cài Đặt Định Tâm Và Dụng Cụ
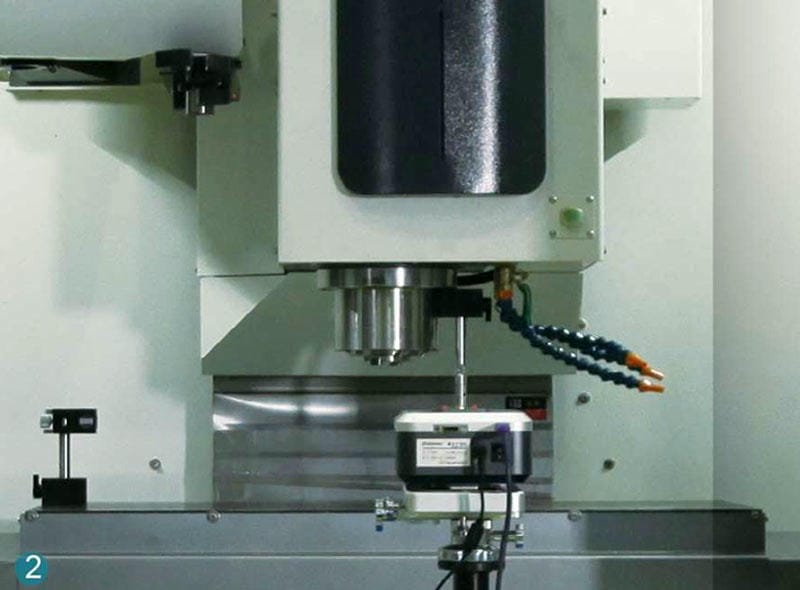
Các sai số định tâm thường vượt quá 0.005mm do thanh dò tâm chưa được khử từ, bavia khuôn chưa được làm sạch, hoặc dụng cụ dò biên chưa hiệu chuẩn chính xác.Sai lệch này ảnh hưởng trực tiếp đến độ chính xác hệ tọa độ, đặc biệt trong gia công tinh, nơi yêu cầu dung sai rất nhỏ.

Lỗi Lập Trình (G-code)
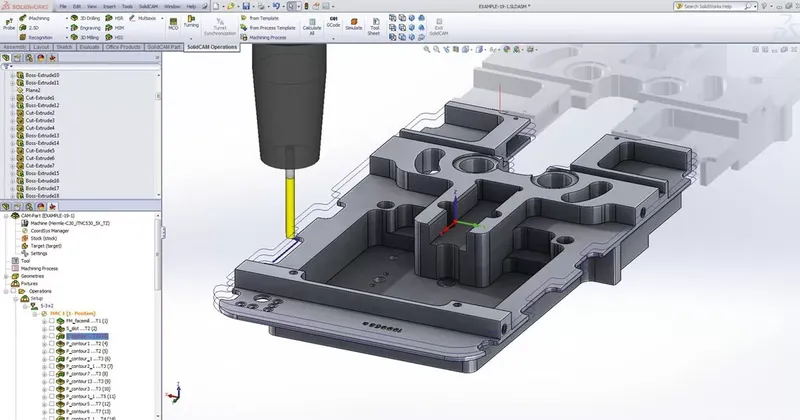
Một chương trình G-code có logic sai, lệnh bị đảo thứ tự, hoặc không bật chế độ bù dao chính xác, có thể khiến đường dao hoạt động sai lệch hoàn toàn. Ngoài ra, tham số cắt vượt giới hạn thiết bị (như tốc độ tiến dao quá cao) sẽ làm dao rung, gãy hoặc phá hỏng bề mặt chi tiết.
2. Nhóm Vấn Đề Về Quản Lý Dao Cụ
Dao Mòn Và Giảm Hiệu Suất Cắt
Khi chiều dài dao nhô ra quá mức (L/D > 4), độ cứng dao giảm đáng kể, dẫn đến dao rung và mẻ lưỡi cắt. Bên cạnh đó, lượng dư gia công không đều (chẳng hạn bề mặt đáy dư 0.15mm nhưng mặt bên dư đến 0.5mm) khiến tải trọng dao không ổn định. Kết quả là bề mặt chi tiết xuất hiện vân rung (Ra > 1.6μm) và tuổi thọ dao giảm hơn 30%.

Hiệu Quả Cắt Kém
Nguyên nhân chính thường do dao cùn, phoi không thoát được, hoặc làm mát không đủ khiến phoi nhôm quấn quanh dao, gây tích tụ biên và cháy dao. Điều này làm giảm năng suất và buộc phải dừng máy thường xuyên để xử lý sự cố.
3. Nhóm Vấn Đề Về Quy Trình Và Tham Số Công Nghệ
Thông Số Cắt Không Hợp Lý
Thiết lập chiều sâu cắt quá lớn (đặc biệt khi gia công inox > 3mm) hoặc tốc độ trục chính, lượng tiến dao không phù hợp (chẳng hạn gia công tinh nhôm với lượng tiến > 0.3mm/răng) sẽ gây rung động mạnh và biến dạng bề mặt.
Trình Tự Gia Công Không Tối Ưu
Không tuân thủ nguyên tắc “thô → bán tinh → tinh” hoặc không tối ưu đường dao dẫn đến sai số tích lũy khi định vị lặp lại nhiều lần. Một quy trình không được chuẩn hóa có thể khiến chất lượng sản phẩm thiếu ổn định, đặc biệt với các chi tiết có hình học phức tạp.

Kiểm Soát Lượng Dư Không Chính Xác
Sau khi gia công thô, nếu các vùng góc hoặc hốc sâu không được phá sạch, lượng dư còn lại quá lớn sẽ khiến tải trọng dao tăng đột ngột khi gia công tinh, làm giảm độ ổn định và tuổi thọ dao.

4. Nhóm Vấn Đề Về Máy Móc Và Thiết Bị
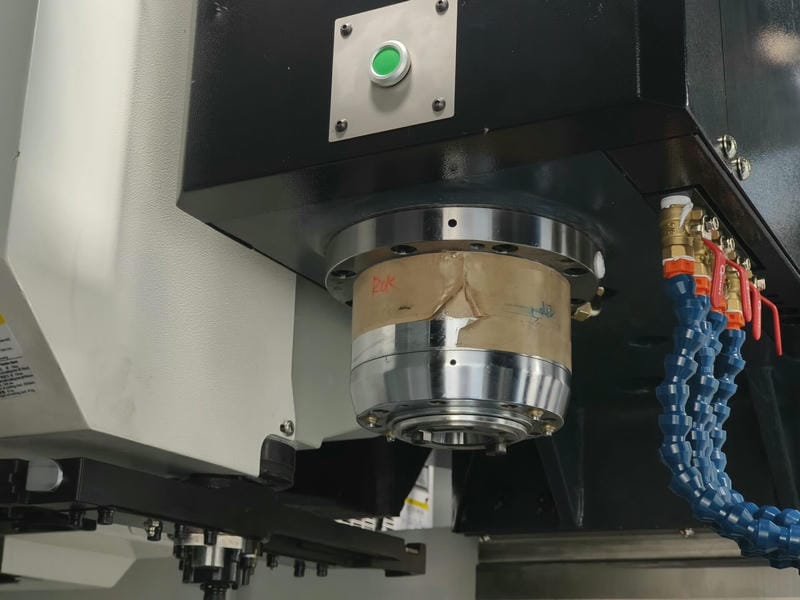
Sự Cố Trục Chính
Trục chính là bộ phận quan trọng nhất của máy CNC. Khi vòng bi mòn hoặc lệch tâm > 0.005mm, nhiệt độ trục chính tăng gây ra hiện tượng giãn nở nhiệt (trung bình 0.01mm/°C), ảnh hưởng trực tiếp đến độ chính xác gia công.
Sai Số Dẫn Hướng Và Vít Me Bi
Khi đường dẫn cứng mòn quá 0.02mm/mét hoặc vít me bi có khe hở hồi chuyển, sai số vị trí sẽ tăng nhanh theo thời gian, đặc biệt trong các chu kỳ gia công lặp lại.
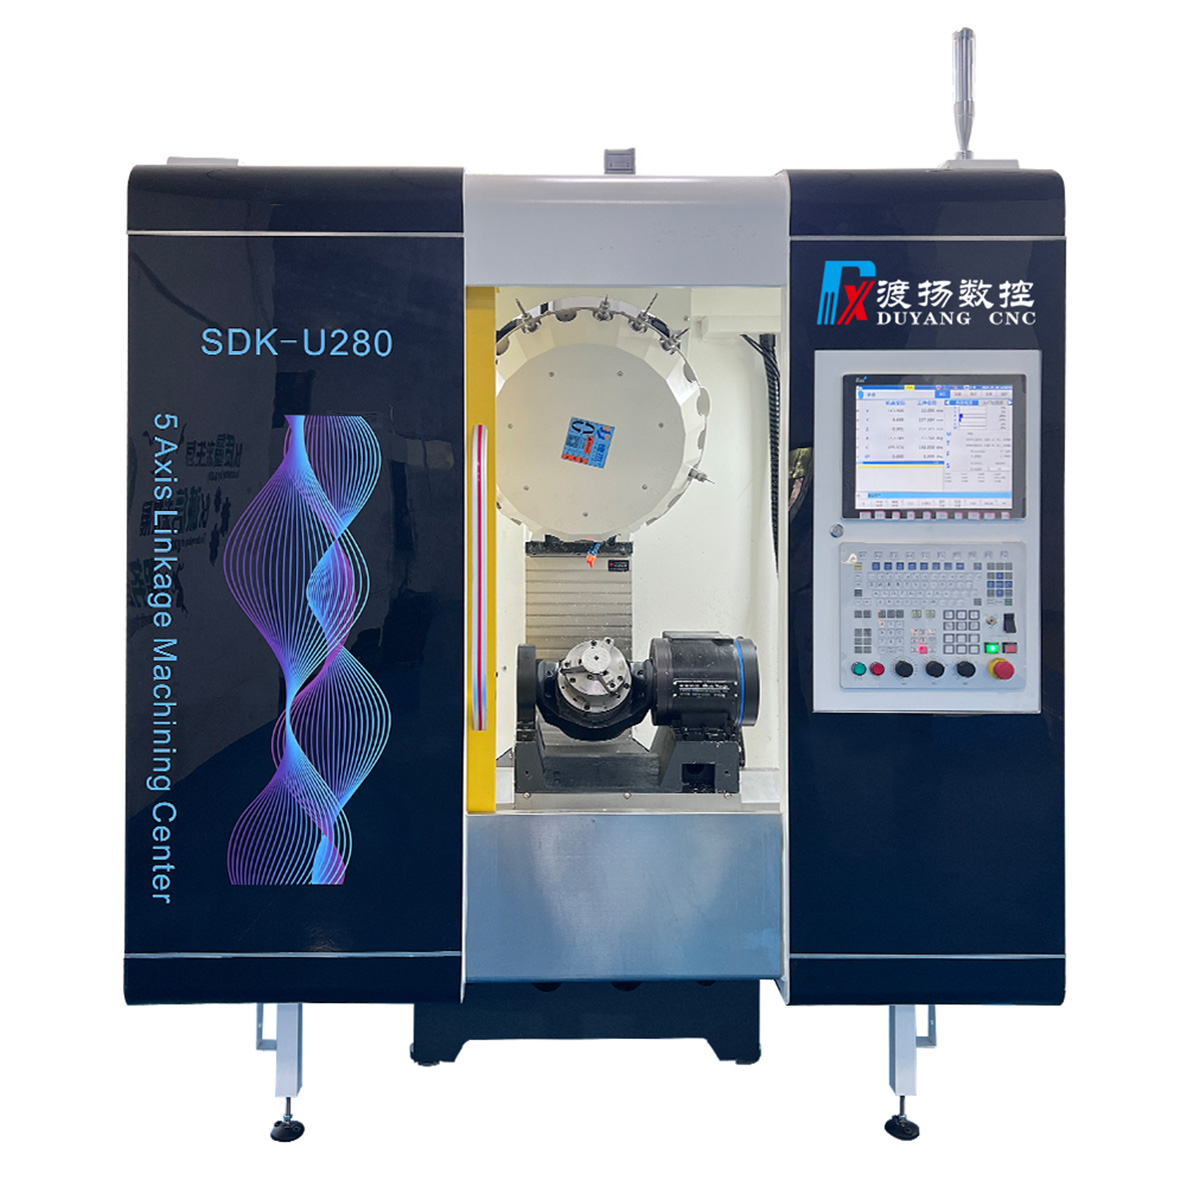
+ Xem thêm: Trung Tâm Gia Công 5 Trục CNC DuYang
Hệ Thống Làm Mát Và Kiểm Soát Nhiệt Kém
Nếu lưu lượng dung dịch làm mát không ổn định hoặc nhiệt độ dao động trên 1°C, chi tiết có thể biến dạng nhiệt tới 0.03mm, nhất là đối với chi tiết thành mỏng.

Biến Dạng Hoặc Lệch Vị Trí Phôi
Đây là lỗi thường gặp khi đồ gá không đủ độ cứng, lực kẹp phân bố không đều hoặc chọn sai chuẩn định vị (ví dụ: chọn mặt chưa gia công làm chuẩn), khiến phôi bị xê dịch trong quá trình cắt.
Tính Tương Thích Vật Liệu Kém
Sử dụng dao không phù hợp với vật liệu, chẳng hạn gia công hợp kim cứng mà không dùng dao CBN, hoặc gia công graphite không dùng dao phủ kim cương, đều làm tăng lực cắt và dễ gây mẻ lưỡi dao.
6. Nhóm Vấn Đề Về Quản Lý Và Bảo Trì
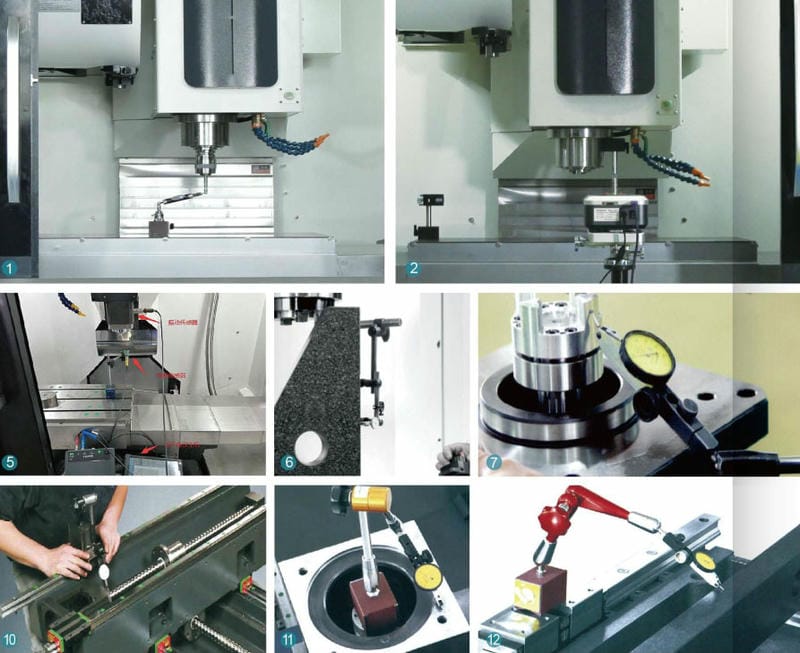
Thiếu Bảo Trì Định Kỳ
Nếu máy vượt quá 500 giờ vận hành mà không bôi trơn vít me hoặc phớt che hỏng để bụi lọt vào, độ mòn sẽ tăng nhanh, gây sai số tích lũy và giảm tuổi thọ thiết bị.
+ Xem thêm: Những Lưu Ý Khi Lắp Dao Vào Ổ Dao Của Trung Tâm Gia Công
Thiếu Quy Chuẩn Vận Hành
Không theo dõi tuổi thọ dao cụ hoặc không hiệu chuẩn máy định kỳ là nguyên nhân phổ biến dẫn đến sai lệch hình học và giảm độ ổn định quá trình.

Tổng Kết Và Giải Pháp Từ DUYANG CNC
Những vấn đề nêu trên hoàn toàn có thể được phòng tránh và kiểm soát hiệu quả thông qua việc:
- Ứng dụng mô phỏng và lập trình tối ưu
- Quản lý dao cụ và vật tư có hệ thống
- Chuẩn hóa quy trình vận hành kỹ thuật
- Bảo trì thiết bị định kỳ theo tiêu chuẩn nhà sản xuất
DUYANG CNC – nhà sản xuất máy phay CNC hàng đầu tại phía Bắc thành phố Côn Sơn, vùng Giang Nam – Trung Quốc, hiện đang phân phối chính thức tại Việt Nam với chính sách hỗ trợ kỹ thuật và ưu đãi giá đặc biệt. Chúng tôi cung cấp đa dạng dòng máy như máy phay CNC, máy khoan, máy taro tự động, đáp ứng mọi nhu cầu sản xuất chính xác cao.
Bạn Cần Tư Vấn Mua Máy CNC ?
 Truy cập Cửa hàng máy CNC Việt Nam
Truy cập Cửa hàng máy CNC Trung Quốc
CÔNG TY TNHH THIẾT BỊ MÁY DUYANG
Mã số thuế: 2301265620
Địa chỉ Việt Nam: Số 152 Nguyễn Văn Cừ, phường Võ Cường, tỉnh Bắc Ninh, Việt Nam
Địa chỉ Trung Quốc: Số 3887, đường Bắc Môn, thị trấn Ngọc Sơn, thành phố Côn Sơn, tỉnh Giang Tô, Trung Quốc
Điện thoại (Việt Nam): (+84) 0378 677 758 / 0378 655 518 (Zalo)
Điện thoại (Trung Quốc): (+86)13755683260 (Wechat)
Email: duyangvn@gmail.com
Website liên kết: https://duyangcnc.com
 SẢN PHẨM UY TÍN