

本文由 DuYang CNC 技术团队撰写,系统介绍加工中心刀具装入刀库的标准操作流程,包括准备、清理、安装、编号、测试五个关键步骤,并补充行业通用规范、精度控制方法与维护要点。文章从实际加工经验出发,给出刀具扭矩范围、跳动控制值、刀库结构保养周期等参数,同时涵盖机械手刀库的高效换刀策略与 RFID 刀具识别技术。内容清晰易理解,适用于企业设备操作员、工艺工程师及生产管理人员,通过规范化操作可显著提升换刀稳定性、降低碰撞风险并延长刀库使用寿命
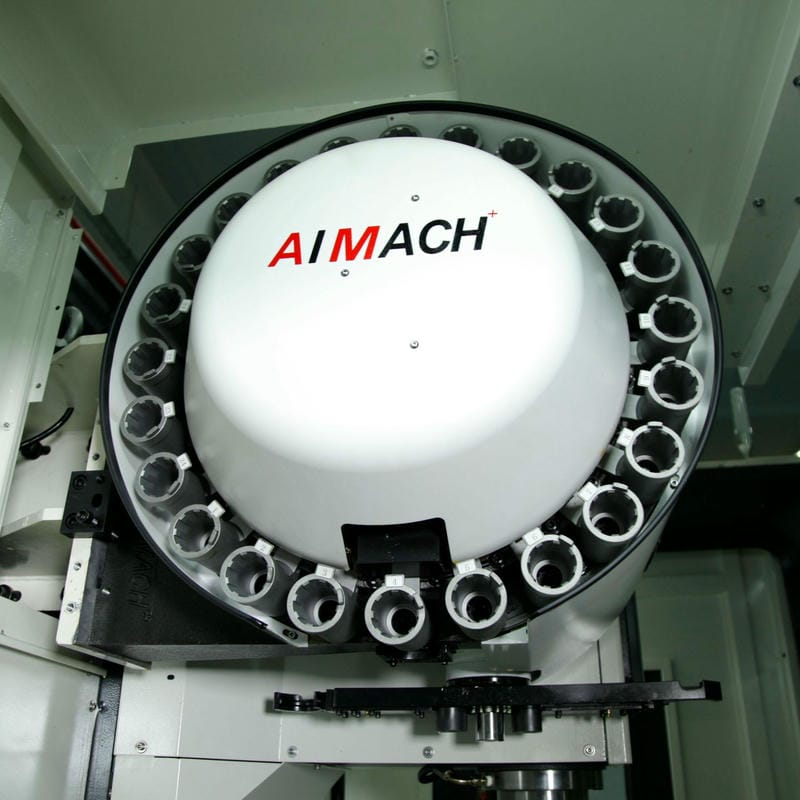
刀库类型技术对比表(专业版)
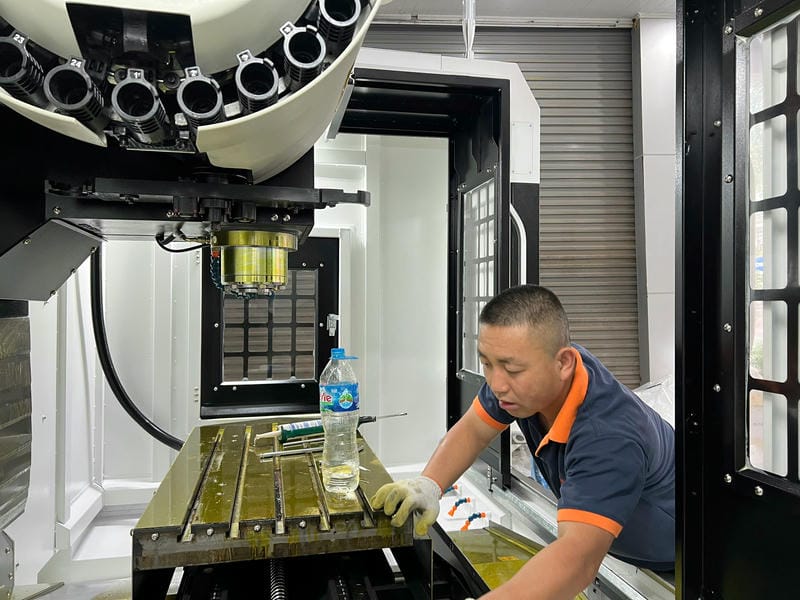
常见刀库结构:圆盘式刀库、链式刀库、机械手刀库(ATC/ARM)
刀库类型技术参数对比
| 项目 | 圆盘式刀库(Disk Type) | 链式刀库(Chain Type) | 机械手刀库(机械手换刀 Arm Type) |
| 常见刀位数量 | 16–30 把 | 40–120 把 | 20–60 把 |
| 结构特点 | 结构紧凑,刀盘旋转取刀 | 链条循环刀位,容量大 | 通过机械臂抓取刀具完成换刀 |
| 换刀速度 | 中等(约 1.5–2.5 s/刀) | 中等偏慢(2.5–4 s/刀) | 快速(0.8–1.2 s/刀) |
| 适用机型 | 立式加工中心 VMC | 卧式加工中心 HMC、大型 VMC | 中高端加工中心(VMC/HMC) |
| 优点 | 成本低、结构稳定、维护简单 | 刀容量大、适合长周期自动加工 | 换刀速度快、重复精度高、效率最佳 |
| 缺点 | 刀位有限,不适合大批量自动化加工 | 结构复杂、维护成本高 | 成本高、对机床精度要求大 |
| 维护频率 | 低(每月检查) | 中(每周检查链条张力) | 中等偏高(机械臂校准) |
| 推荐使用场景 | 多品种小批量加工 | 大批量、多工序、高自动化产线 | 对节拍要求高的高速加工场景 |
| 典型定位精度 | ±0.01–0.02 mm | ±0.01–0.015 mm | ±0.005–0.01 mm |
| 刀具长度限制 | 限制较大 | 限制较小 | 中等(视布局而定) |
正文内容(专业技术版)- 一、刀具装入刀库的操作流程
1. 准备工作
在进行装刀前,必须确保操作环境安全、工具齐全。
- 关闭机床电源并悬挂“维修中”警示牌。
- 准备刀具、刀柄、专用安装工具及防护用品。
- 若为 BT、HSK、ISO 等不同刀柄,需按各自锁紧结构准备对应工具。
2. 清理刀库
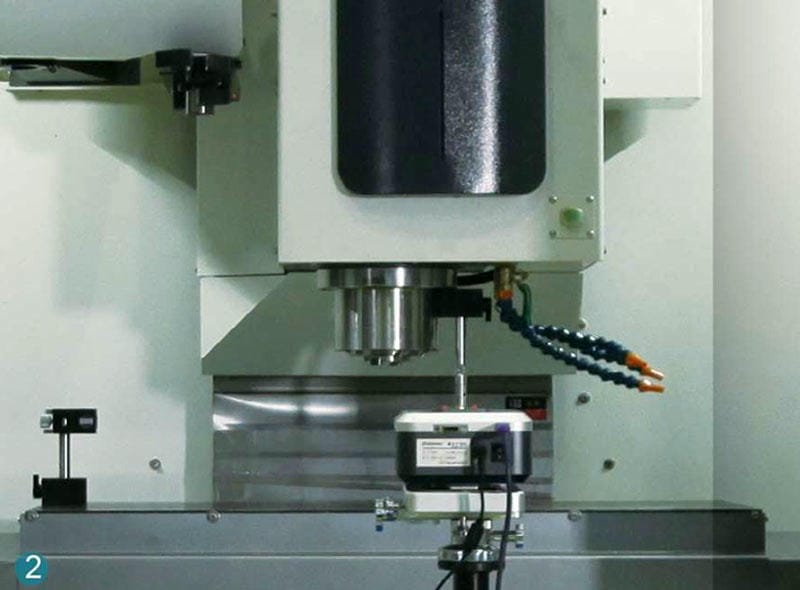
保持刀库清洁能有效减少机械手夹持误差与换刀卡滞。
- 使用气枪或毛刷清除刀槽内残屑。
- 检查刀位是否存在损坏、松动或磨损迹象。
- 若使用链式刀库,需检查链条张力是否正常。
3. 刀具安装步骤
这一步直接决定刀具的夹持稳定性与后续加工精度,是全流程中最关键的部分。
- 检查刀具刃口完好度、刀柄锥面光洁度。
- 有锈蚀或划痕的刀柄需更换,避免主轴锥孔磨损。
- 按主轴旋转方向将刀具插入刀位,一般为顺时针方向。
- 确保刀柄定位键与刀槽完全对齐,避免换刀时旋转机构误动作。
使用专用扳手锁紧固定螺钉。
- 推荐扭矩值:15–20 N·m(BT40 标准)。
- HSK 刀柄需确保拉钉卡爪正确锁紧。
4. 刀具编号与系统录入
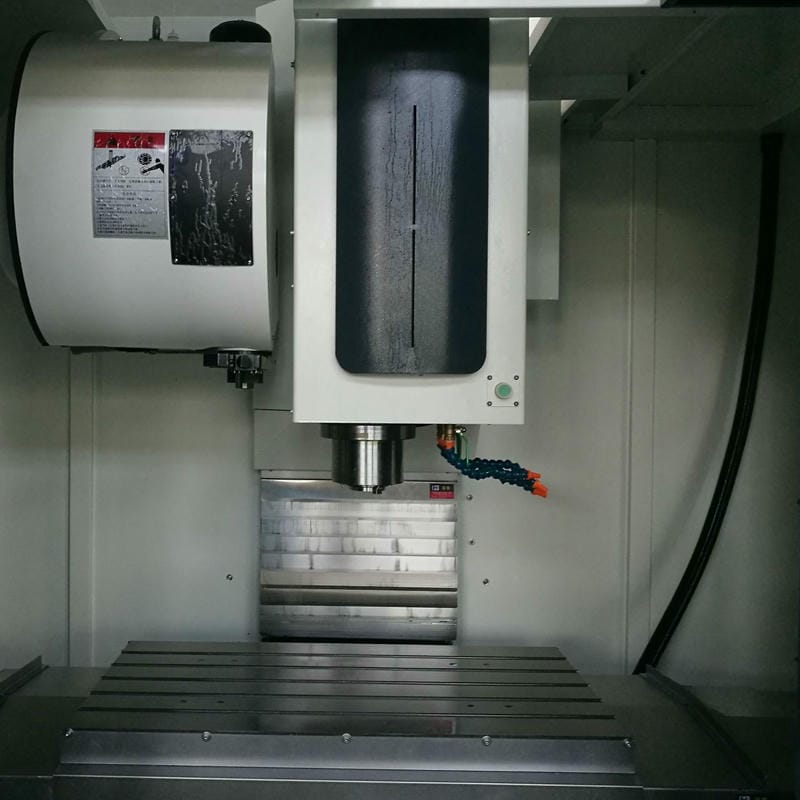
规范的刀具管理可显著提高加工稳定性。
- 在刀柄上贴上清晰标签,如 T01、T02
- 在 CNC 控制系统中录入相应刀具长度补偿、半径补偿等参数。
- 建议建立电子刀具管理表,记录刀具寿命、加工材料及磨损情况。
5. 功能测试与精度确认
安装完成后需进行全面检查,确保换刀动作安全可靠。
- 执行机床空运行换刀程序,观察刀库、机械手动作是否顺畅。
- 检查刀具夹持稳定性。
- 使用千分表检测刀具径向跳动,标准要求:≤ 0.02 mm。

二、关键注意事项
1. 安全规范
- 禁止在主轴运转状态下伸手到刀库区域。
- 超长刀具需空置相邻刀位,防止换刀碰撞。
- 机械手换刀时保持安全距离,避免夹手事故。
2. 精度控制原则
- 主轴必须回到 Z 轴参考点(Z0)才能换刀。
- 避免刀具编号与程序调用号重复。
- 刀具补偿值录入后需进行试切确认。
3. 维护要点
- 圆盘式刀库需定期润滑分度盘轴承。
- 链式刀库每周检查一次链条张紧度。
- 每月采用激光干涉仪进行定位精度检测,误差需控制在 ±0.005 mm 内。
- 建议每 500 小时清理刀库一次,延长整机寿命。

三、常见问题与优化建议
常见异常
- 换刀卡滞
- 刀位识别错误
- 机械手夹持不稳
- 刀具掉落或撞刀
就近选刀策略(适用于机械手刀库)
当刀库支持双向旋转时,应采用“就近选刀”原则。例如:当前刀具为 T08,需要调用 T06,逆时针方向更快,可减少约 30% 转盘时间。
适用于高端机型与自动化产线。
- 可自动识别刀具型号、寿命、磨损状态。
- 防止人工录入错误,提高加工安全性。
四、DuYang CNC 专业建议
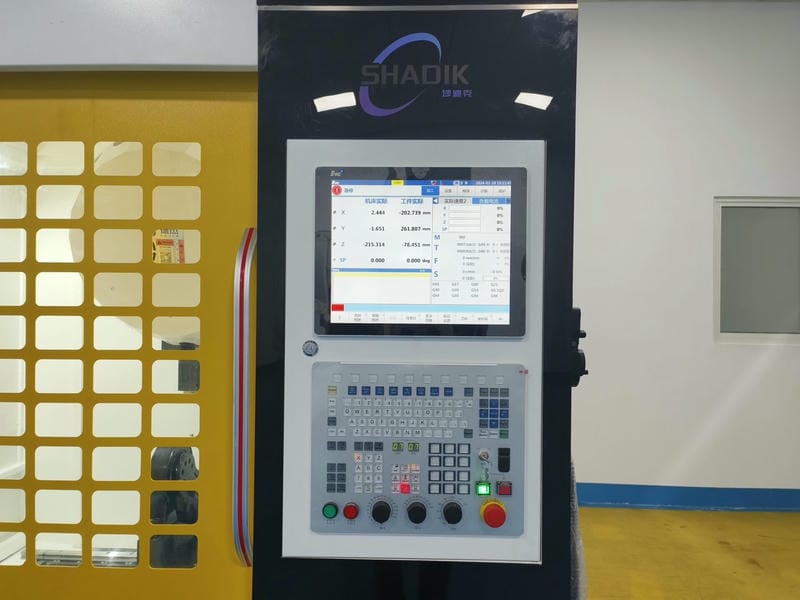
作为位于江南地区、苏州昆山北部的 CNC 装备制造商,DuYang CNC 建议企业在建立刀具管理制度时重点关注:
- 规范装刀流程,减少人为差错。
- 结合刀库形式(圆盘式、链式、机械手结构)选择最合适的装刀方法。
- 提前规划刀具寿命管理,减少加工中断。
- 若使用重型刀具或大直径刀具,应采用防碰撞策略与空刀位隔离方案。
您需要购买数控机床的咨询吗?
DUYANG 机床设备有限公司
📝税号:2301265620
📍越南地址 : 越南北宁省武强坊阮文渠路152号
📍中国地址: 中国江苏省昆山市玉山镇北门路3887号
☎️ 电话 (越南): (+84)378677758 / (+84)378655518 (Zalo)
☎️ 电话 (中国): (+86)13755683260 (Wechat)
📩 电子邮箱: duyangvn@gmail.com
❤️衷心感谢各位客户!